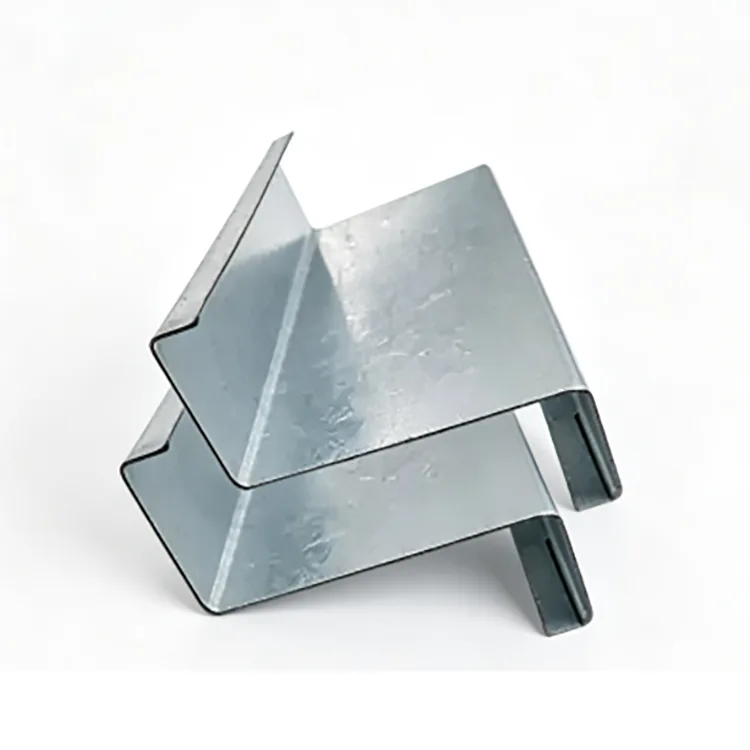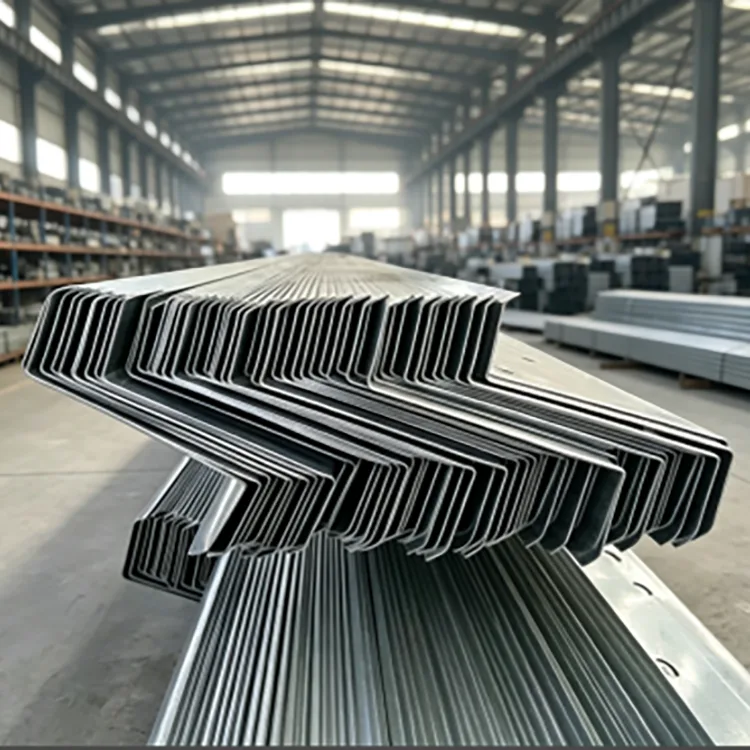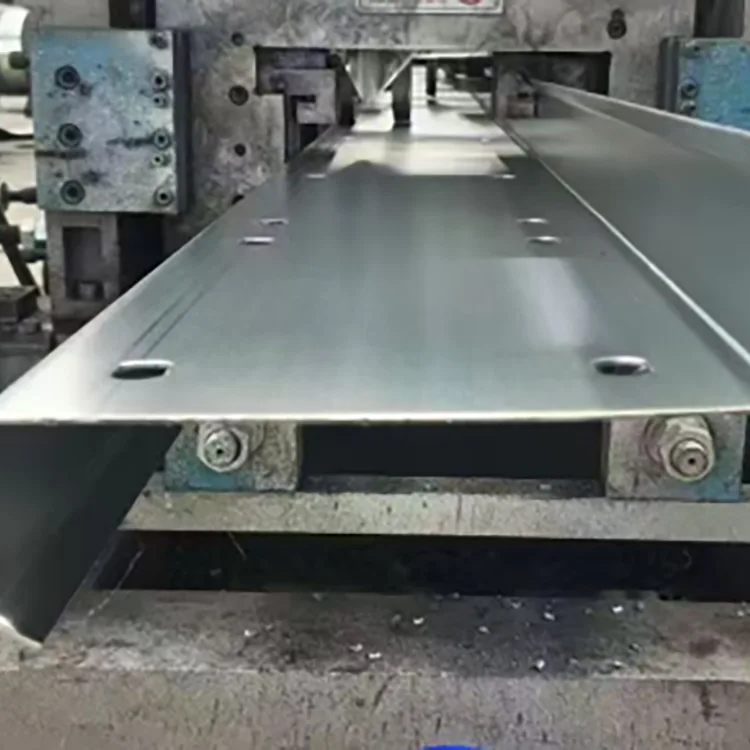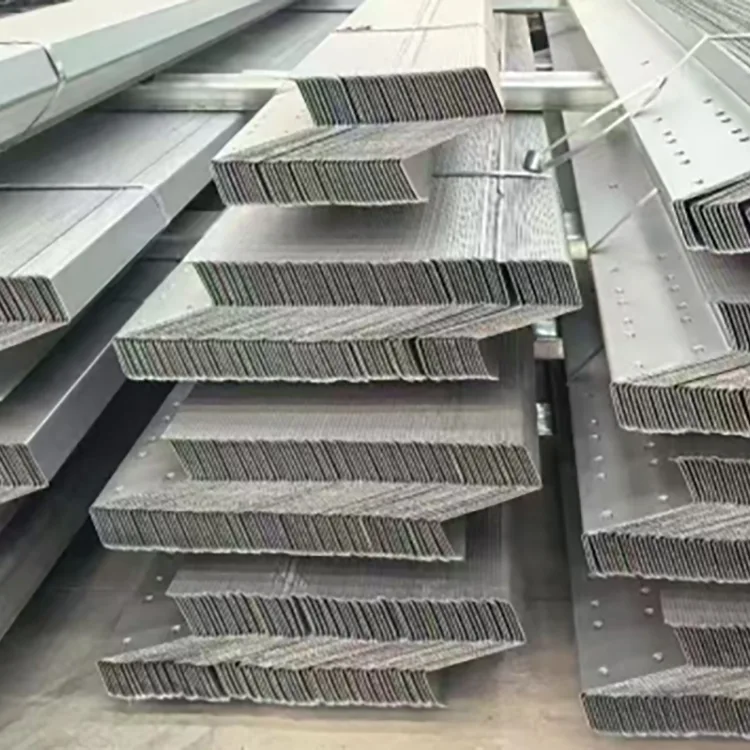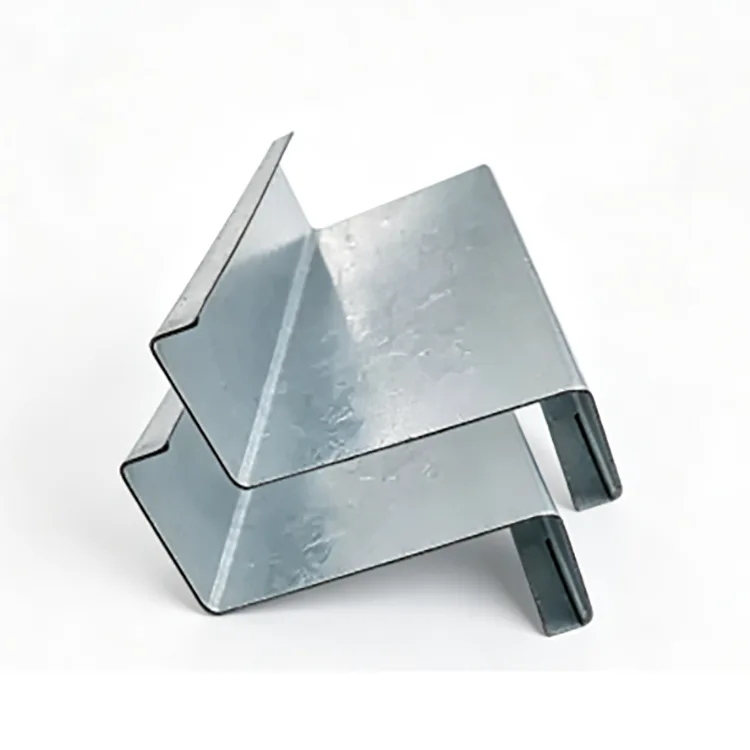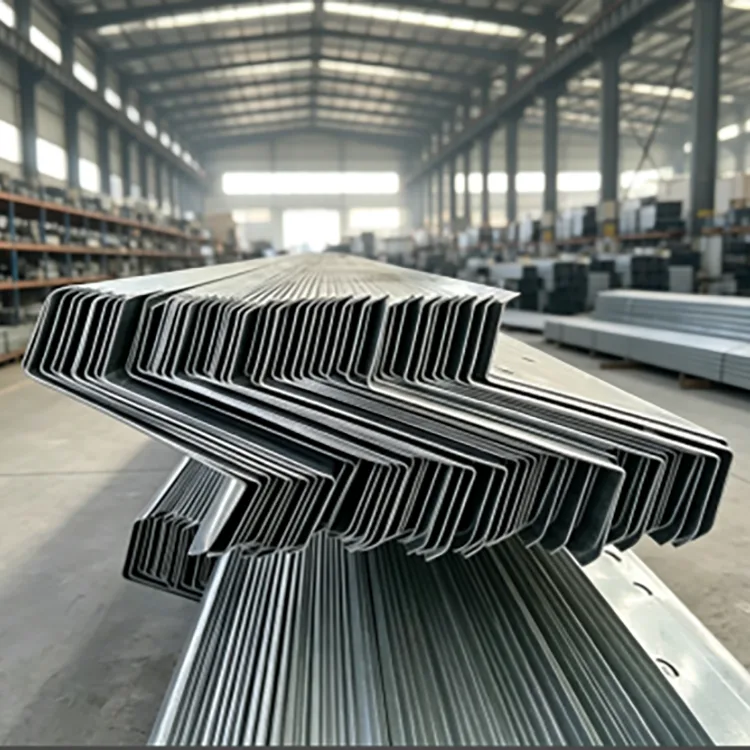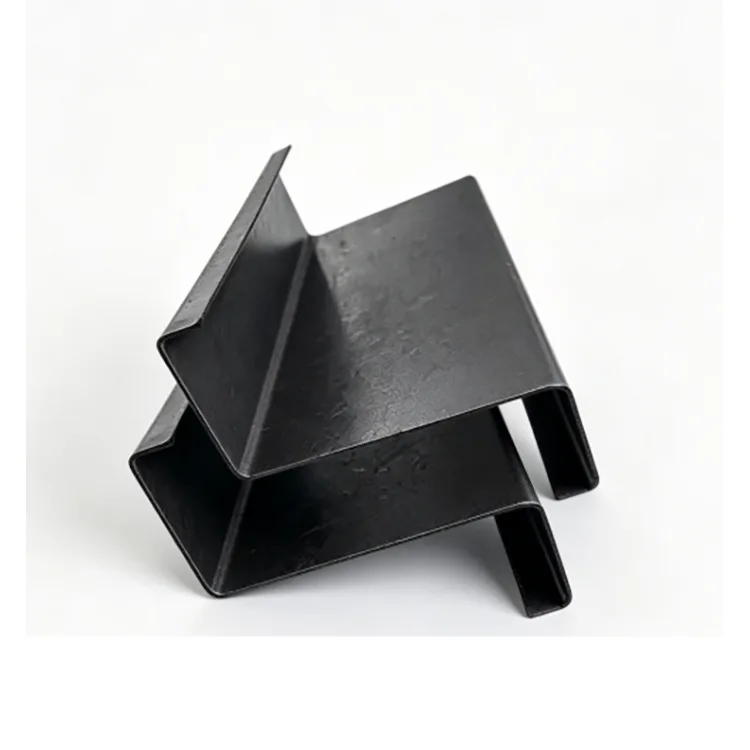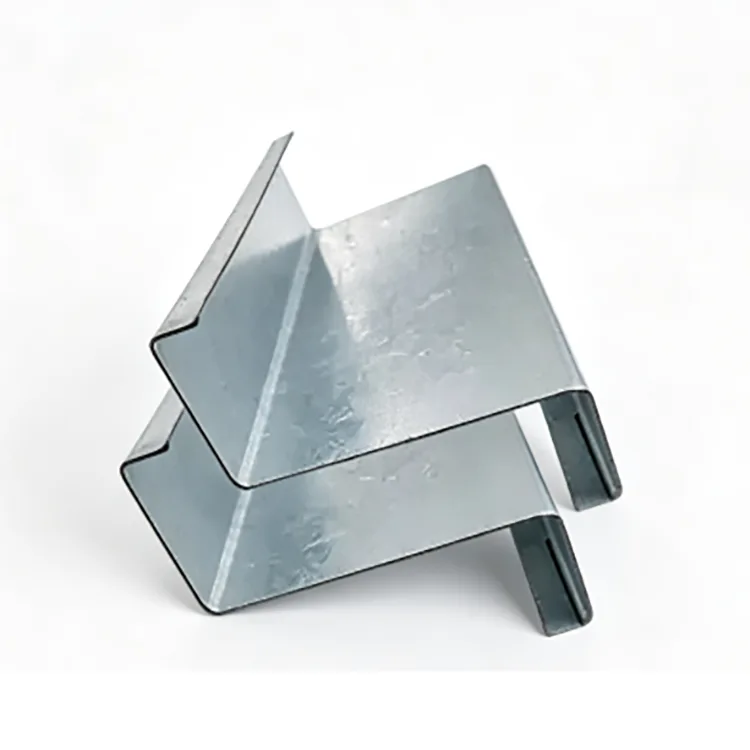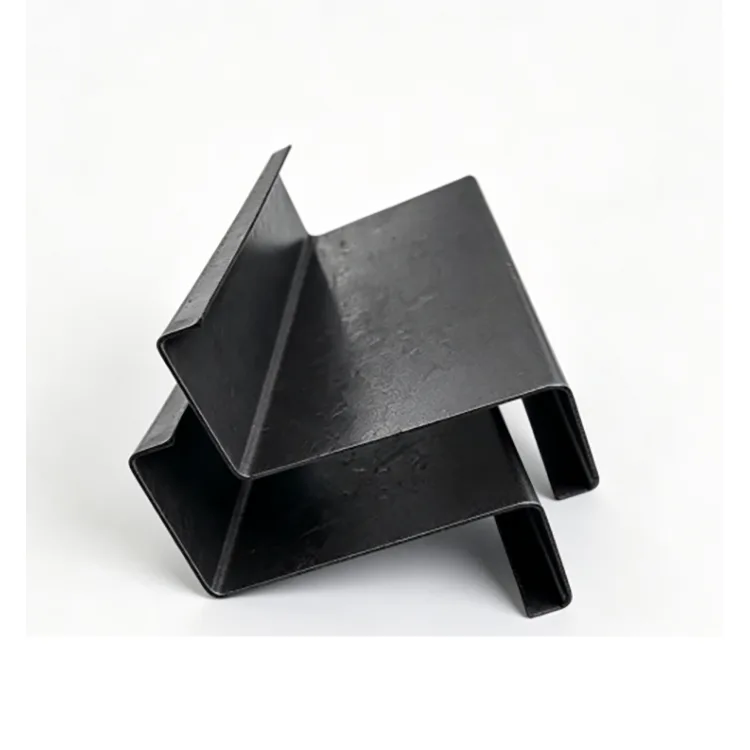
Ocynkowana ogniowo płatew Z jest najpierw formowana w przekrój Z, a następnie cynkowana jako gotowy profil. Daje to konstrukcjom dachów pochyłych przewagę zakładek stali Z, jednocześnie chroniąc uformowane narożniki, obszary połączeń i wybite otwory przed korozją zewnętrzną. Jest powszechnie stosowany do dachów fabryk, fotowoltaiki na dachach, budynków przybrzeżnych, obiektów inwentarskich i wilgotnych konstrukcji przemysłowych.
Ocynkowana płatew Z to formowany na zimno profil konstrukcyjny wykonany z taśmy stalowej Q235B lub Q355B. Pasek przechodzi przez wiele rolek formujących, aby utworzyć profil Z, po czym następuje cięcie, wykrawanie i obróbka narożników. Gotowy element jest następnie trawiony, topiony i cynkowany ogniowo jako kompletna sekcja.
Profil Z jest stosowany głównie na dachach pochyłych, ponieważ sąsiednie elementy mogą zachodzić na swoje końce. Wspiera to ciągłe linie płatwi i może zmniejszyć liczbę oddzielnych połączeń w porównaniu z konwencjonalnymi sekcjami C. Można go również stosować do szkieletów ścian i innych lekkich konstrukcji stalowych, jeśli jego geometria i nośność odpowiadają projektowi.
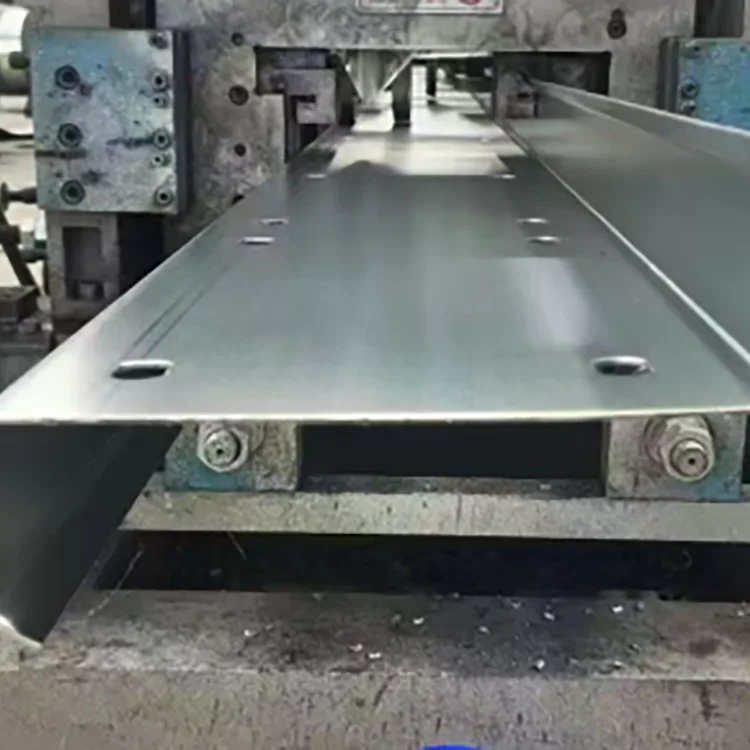
Ważna jest kolejność produkcji: formowanie, cięcie i wykrawanie są zakończone przed cynkowaniem, dzięki czemu wykończony kształtownik Z i jego obrobione obszary mogą otrzymać powłokę cynkową na etapie cynkowania.
Gdzie sekcja Z robi różnicę
Cechą charakterystyczną płatwi Z jest zachodzenie na siebie sąsiadujących elementów.
Na pochyłym dachu górne i dolne półki sąsiadujących profili Z mogą zachodzić na siebie, umożliwiając przejście linii płatwi przez konstrukcję dachu. Może to zmniejszyć liczbę prac związanych z cięciem i łączeniem w porównaniu z oddzielnymi elementami na każdym rozpiętości.
Dachy o nachyleniu większym niż 10° są na ogół bardziej odpowiednie do wykorzystania zakładki sekcji Z. Poniżej około 8° płatew C może zapewniać prostszy układ.
Płatwie Z mogą być również stosowane jako płatwie ścienne. Ostatnia część powinna być zgodna z rysunkami konstrukcyjnymi i obliczeniami obciążenia.
Cynkowanie odbywa się po wyprodukowaniu
Taśma stalowa jest najpierw przetwarzana na gotowy kształt Z. Cięcie, wykrawanie i obróbka narożników są zakończone, zanim element wejdzie do kąpieli cynkowniczej. Następnie cały profil jest czyszczony, topiony i zanurzany w stopionym cynku w temperaturze około 450°C.
Cewka stalowa → wyrównywanie → walcowanie na zimno → cięcie o stałej długości → wykrawanie i wycinanie narożników → prostowanie i odprężanie → odtłuszczanie i trawienie → topienie → suszenie → cynkowanie ogniowe → chłodzenie i pasywacja → kontrola powłoki cynkowej → kontrola wyglądu → pakowanie.
Taka kolejność pozwala na ocynkowanie powstałych narożników i otworów połączeniowych wraz z gotowym profilem.
Główne dane techniczne
Przedmiot
Specyfikacja
Gatunek stali
Q235B, Q355B
Zakres sekcji
Z100–Z300
Grubość ścianki
1,2–3,0 mm
Metoda formowania
Formowanie na zimno
Metoda cynkowania
Całość cynkowana ogniowo po formowaniu
Standardowa powłoka cynkowa
≥85 µm
Zwiększona powłoka
120–180 μm
Powłoka o wysokiej odporności na korozję
200–275 μm
Powierzchnia
Wykończenie cynkowane ogniowo w kolorze srebrno-szarym
Wymagania dotyczące powierzchni
Brak odsłoniętej stali, nadmiernego gromadzenia się lub łuszczenia cynku
Przetwarzanie
Cięcie, wykrawanie, wycinanie narożników, produkcja na stałe długości
Norma stali konstrukcyjnej
GB/T 6728-2025
Standard cynkowania
EN ISO 1461
Powłoka cynkowa powinna odpowiadać środowisku korozji
W przypadku normalnej ekspozycji na zewnątrz w głębi lądu, takiej jak zwykłe dachy fabryk i dachowe konstrukcje fotowoltaiczne bez mgły solnej lub gazów chemicznych, powszechną specyfikacją początkową jest ≥85 μm.
W przypadku budynków inwentarskich, wilgotnych warsztatów i konstrukcji nadrzecznych grubość powłoki 120–180 µm zapewnia wyższy poziom powłoki.
Dla obszarów przybrzeżnych, portów, zakładów chemicznych i otoczenia ścieków zalecany zakres można zwiększyć do 200–275 µm.
Środowisko
Sugerowana powłoka cynkowa
Suszyć w pomieszczeniu
Niepowlekana płatew Z może być wystarczająca
Normalny, śródlądowy plener
≥85 µm
Korozja wilgotna/średnia
120–180 μm
Przybrzeżna / silna korozja
200–275 μm
Ostateczna powłoka powinna zostać potwierdzona zgodnie ze środowiskiem korozyjnym projektu i wymaganiami projektowymi.
Q235B czy Q355B?
W przypadku zwykłych dachów fabryk, dachowych konstrukcji fotowoltaicznych i budynków rolniczych, Q235B jest zwykle wystarczający, gdy wymagany przekrój i grubość spełniają obliczone obciążenia.
Q355B nadaje się do płatwi o dużej rozpiętości, obszarów z dużymi opadami śniegu, regionów o silnym wietrze i wymagających projektów przybrzeżnych. Na podstawie dostarczonych danych projektowych Q355B może zapewnić o około 30% większą nośność na tym samym odcinku w porównywalnych warunkach. To, czy pozwala to na mniejszy przekrój lub mniejsze zużycie stali, należy określić na podstawie obliczeń konstrukcyjnych.
Dlatego też gatunek materiału należy wybrać zgodnie z wymaganiami konstrukcyjnymi.
Z Wybór przekroju i grubości ścianki
Wysokość przekroju określa ogólną geometrię płatwi, natomiast grubość ścianki wpływa na odporność na obciążenia i odkształcenia.
Wysokość Z
Typowe zastosowanie
Z100–Z140
Małe rozpiętości, niewielkie obciążenia, płatwie wtórne, konstrukcje szklarniowe
Z160–Z200
Fabryczne płatwie dachowe, fotowoltaika na dachu, zwykłe budynki stalowe
Z220–Z300
Dachy o dużej rozpiętości, duże obciążenia śniegiem, duże budynki przemysłowe
Dla grubości ścianki:
W obudowach o małej rozpiętości i lekkich obciążeniach zwykle stosuje się grubość 1,2–1,4 mm.
Powszechnym zakresem dla fabrycznych płatwi dachowych i dachowych konstrukcji fotowoltaicznych jest 1,5–2,0 mm.
Grubość 2,2–3,0 mm jest bardziej odpowiednia, gdy dach ma większe rozpiętości lub większe obciążenia śniegiem, wiatrem lub konstrukcją.
Wysokość i grubość przekroju należy dobrać wraz z rozpiętością, rozstawem płatwi, obciążeniem dachu i dopuszczalnym ugięciem.
Tam, gdzie stosowana jest ocynkowana płatew Z
Dachy fabryk stali: płatwie dachowe i płatwie ścienne do odsłoniętych budynków przemysłowych.
Dachowe systemy fotowoltaiczne: szczególnie dachy nachylone, gdzie nakładanie się sekcji Z może uprościć układ płatwi.
Budynki przybrzeżne: odsłonięte dachy i systemy ogrodzeń w pobliżu wybrzeży i portów, w razie potrzeby z zastosowaniem zwiększonej powłoki cynkowej.
Konstrukcje dla zwierząt gospodarskich i rolnictwa: szopy o dużej wilgotności, szklarnie i inne budynki, w których kondensacja może przyspieszyć korozję stali.
Wilgotne obiekty przemysłowe: konstrukcje dachowe i ścienne wokół warsztatów, gdzie zwykła czarna stal wymagałaby dodatkowej ochrony antykorozyjnej.
Lekkie konstrukcje stalowe zewnętrzne: konstrukcje komunalne i inne konstrukcje z odsłoniętymi dachami skośnymi.
Co dodaje cynkowanie ogniowe
Powłoka cynkowa zapewnia ochronę barierową i ochronę ofiarną. Oddziela podłoże stalowe od wilgoci i tlenu, a cynk może również zapewniać ochronę elektrochemiczną wokół małych obszarów lokalnych uszkodzeń powłoki.
Jest to przydatne w przypadku płatwi dachowych, ponieważ ponowne malowanie zamontowanej konstrukcji dachowej jest trudniejsze niż obróbka stali na poziomie gruntu.
Cynkowanie ogniowe zapewnia ochronę antykorozyjną formowanych powierzchni. Nie zastępuje prawidłowego drenażu, projektowania połączeń ani naprawy miejsca po cięciu i spawaniu.
Trzy typowe porównania zamówień
Ocynkowana płatew Z vs ocynkowana płatew C
Płatew Z jest szczególnie przydatna, gdy sąsiednie elementy mogą zachodzić na siebie wzdłuż nachylonego dachu. Płatew C jest często wygodniejsza w przypadku bardziej płaskich dachów lub układów, w których zachodzenie na siebie zapewnia niewielkie korzyści praktyczne.
Ocynkowana płatew Z vs malowana płatew Z
Farba zapewnia ochronę powierzchni, ale należy wziąć pod uwagę uszkodzenia wokół narożników, otworów, nacięć i punktów połączeń. Gotowy profil jest cynkowany ogniowo, co zapewnia ochronę antykorozyjną odsłoniętej stali. Często cytowana „5–10 razy dłuższa” trwałość nie powinna być traktowana jako uniwersalna zasada, ponieważ wydajność farby zależy w dużym stopniu od systemu powłokowego, przygotowania i narażenia.
Płatew Z ocynkowana ogniowo vs płatew Z ocynkowana galwanicznie
Powłoki cynkowane galwanicznie są zwykle znacznie cieńsze niż powłoki cynkowane ogniowo. W przypadku długotrwałej ekspozycji na zewnątrz, cynkowanie ogniowe jest ogólnie zalecane, gdy wymagana jest znaczna ochrona cynkiem.
Co kupujący powinni sprawdzić przed złożeniem zamówienia
W przypadku projektu dachu inżynieryjnego zamówienie powinno obejmować coś więcej niż tylko „płatew Z”.
Przekrój: Z100–Z300 lub profil według rysunku.
Grubość ścianki: 1,2–3,0 mm.
Gatunek stali: Q235B lub Q355B.
Powłoka cynkowa: ≥85 μm, 120–180 μm lub 200–275 μm w zależności od ekspozycji.
Długość: standardowa lub stała, niestandardowa długość.
Wykrawanie: średnica otworu, rozstaw i lokalizacja zgodnie z rysunkami.
Powierzchnia: cynkowana ogniowo po uformowaniu i wyprodukowaniu.
Jasna specyfikacja, taka jak Q355B / Z200 / 2,0 mm / 200 µm cynk / stała długość / wstępnie dziurkowane, jest łatwiejsza dla producenta do wyceny i spójnej produkcji niż ogólne żądanie dotyczące „ocynkowanej stali Z”.
Połączenie i przetwarzanie witryny
Główne cięcie i wykrawanie najlepiej zakończyć przed cynkowaniem. Jeżeli na miejscu nie da się uniknąć dodatkowego wiercenia lub cięcia, odsłoniętą stal należy oczyścić i pokryć odpowiednią powłoką naprawczą bogatą w cynk.
Spawanie usuwa cynk wokół spoiny. Po spawaniu miejsce należy oczyścić i naprawić. Tam, gdzie pozwala na to projekt konstrukcyjny, połączenia śrubowe są łatwiejsze do wykonania na płatwiach ocynkowanych.
Produkcja i kontrola jakości
Kontrola produkcji rozpoczyna się od taśmy stalowej. Przed formowaniem walcowym przychodząca cewka jest sprawdzana pod kątem gatunku, grubości i stanu powierzchni.
Podczas formowania kontrole wymiarowe koncentrują się na wysokości przekroju, geometrii kołnierza, grubości ścianki, prostoliniowości i skręceniu. Wykrawanie sprawdzane jest w oparciu o zatwierdzony rysunek.
Po cynkowaniu powłoka jest sprawdzana pod kątem krycia, grubości, wyglądu i wad, takich jak gołe obszary, łuszczenie się lub nadmierne nagromadzenie cynku. Dokładność stałej długości i ogólna prostoliniowość są również sprawdzane przed pakowaniem.
Odniesienie do wyboru projektu
Stromy dach fabryczny w głębi lądu lub dach PV: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Inwentarz żywy, wilgotny warsztat lub projekt nad rzeką: Q235B lub Q355B, 120–180 μm.
Projekt przybrzeżny lub portowy: Q355B, 200–275 μm, o grubości ścianki dobranej do obciążenia konstrukcyjnego.
Dach o dużej rozpiętości przy silnym wietrze lub śniegu: Q355B, większy przekrój Z i grubość ścianki 2,2–3,0 mm tam, gdzie jest to wymagane.
Suchy dach wewnętrzny: niepowlekana, formowana na zimno płatew Z może być bardziej ekonomicznym wyborem.
Często zadawane pytania
Pytanie 1. Czy powłoka cynkowa ulegnie uszkodzeniu w przypadku nakładania się płatwi Z?
Normalnie skręcane zakładki nie powinny powodować odprysków na dużej powierzchni, gdy powłoka ocynkowana ma dobrą przyczepność. Niewielkie uszkodzenia mechaniczne można naprawić farbą naprawczą bogatą w cynk.
Pytanie 2. Czy ocynkowane płatwie Z można spawać?
Tak, ale powłoka cynkowa wokół spoiny zostanie uszkodzona przez ciepło. Po spawaniu miejsce spawania należy oczyścić i naprawić. Tam, gdzie jest to praktyczne, na ogół preferowane są połączenia śrubowe.
Pytanie 3. Czy płatew Z nadaje się tylko na dachy?
Nie. Może być również stosowany jako płatew ścienna. Jednakże płatwie C są często wygodniejsze w systemach ściennych, ponieważ zachodzenie sekcji Z jest mniej przydatne w przypadku pionowych konstrukcji ścian.
Pytanie 4. Czy ocynkowaną płatew Z można zastosować w 25-letnim projekcie fotowoltaicznym na dachu?
Można go określić dla konstrukcji fotowoltaicznych o długiej żywotności, ale powłoka cynkowa musi być dopasowana do rzeczywistego środowiska. W projektach śródlądowych i przybrzeżnych nie należy automatycznie stosować tej samej grubości powłoki.
Pytanie 5. Jak rozpoznać płatew Z, która została ocynkowana przed uformowaniem?
Sprawdź uformowane narożniki pod kątem ciągłych pęknięć lub łuszczenia się powłoki cynkowej. W przypadku zamówienia należy potwierdzić proces producenta i wymagać uformowania i wykrawania przekroju Z przed cynkowaniem ogniowym.
Pytanie 6. Czy producent może dostarczyć wstępnie perforowane płatwie typu Z?
Tak. Rozmiar otworów, odstępy i położenie można wykonać zgodnie z rysunkami konstrukcyjnymi. Zakończenie wykrawania przed cynkowaniem pozwala również na otrzymanie cynku obrabianym obszarom na etapie cynkowania.
Pytanie 7. Jaką powłokę cynkową zastosować w pobliżu wybrzeża?
W przypadku silnego narażenia przybrzeżnego jako wymaganie początkowe można określić powłokę o grubości 200–275 μm. Ostateczną powłokę należy określić zgodnie z warunkami korozyjnymi projektu i obowiązującymi specyfikacjami.
Pytanie 8. Czy grubsza płatew Z jest zawsze lepsza?
Nie. Grubsza ściana zwiększa zużycie stali i koszty. Prawidłowa grubość zależy od rozpiętości, rozstawu, obciążenia wiatrem i śniegiem, wysokości przekroju i obliczeń konstrukcyjnych.
Gorące Tagi: Producent płatwi ocynkowanych Z, dostawca płatwi Z, płatwie ze stali ocynkowanej Z
Poinformuj RongHeng o wymaganym produkcie stalowym, jego rozmiarze, gatunku, ilości, dostosowaniu i potrzebach w zakresie dostawy, a nasz zespół ds. eksportu może zapoznać się z Twoim zapytaniem.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności