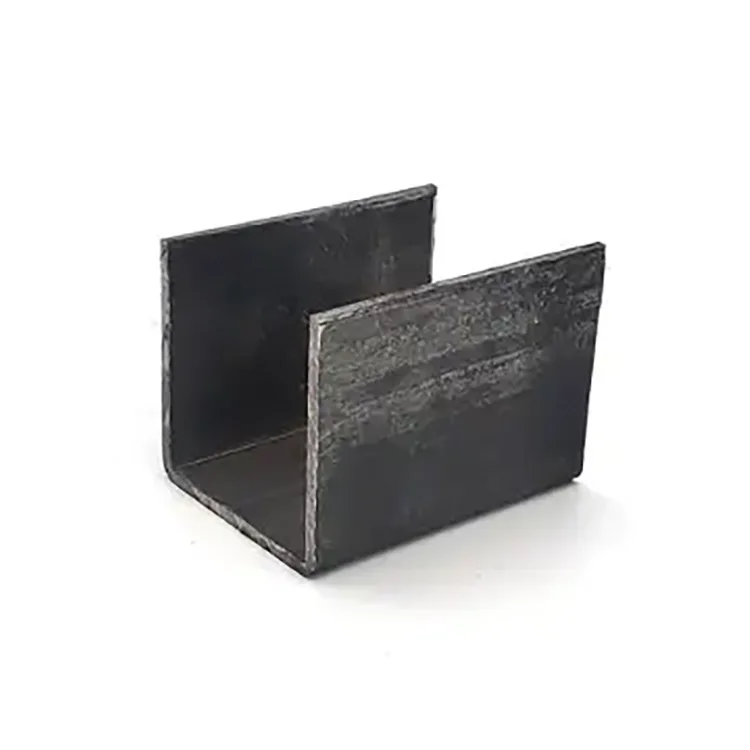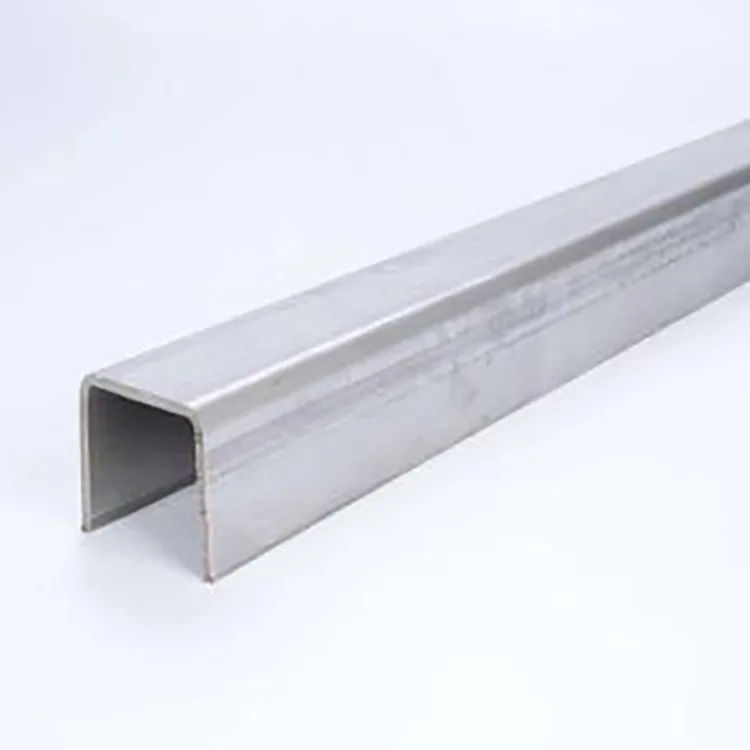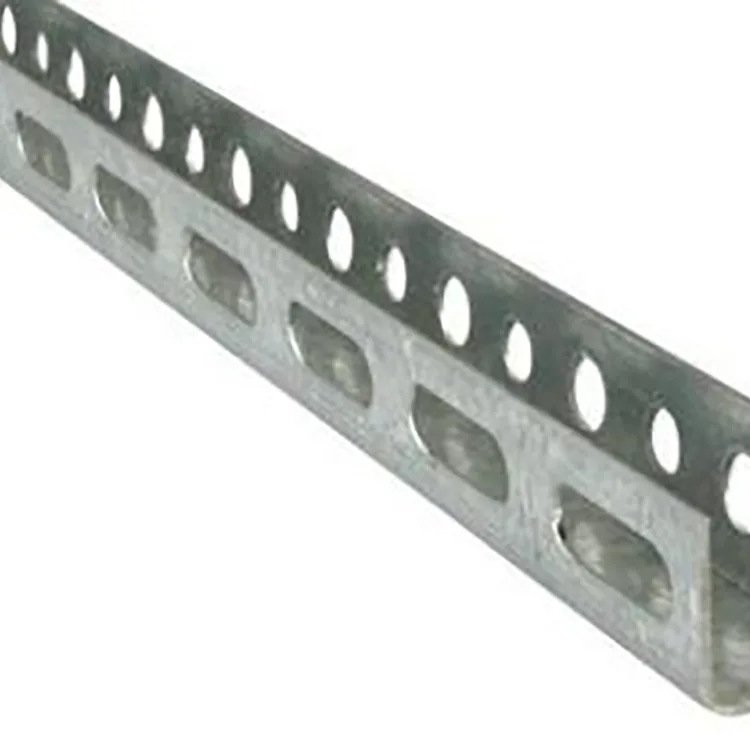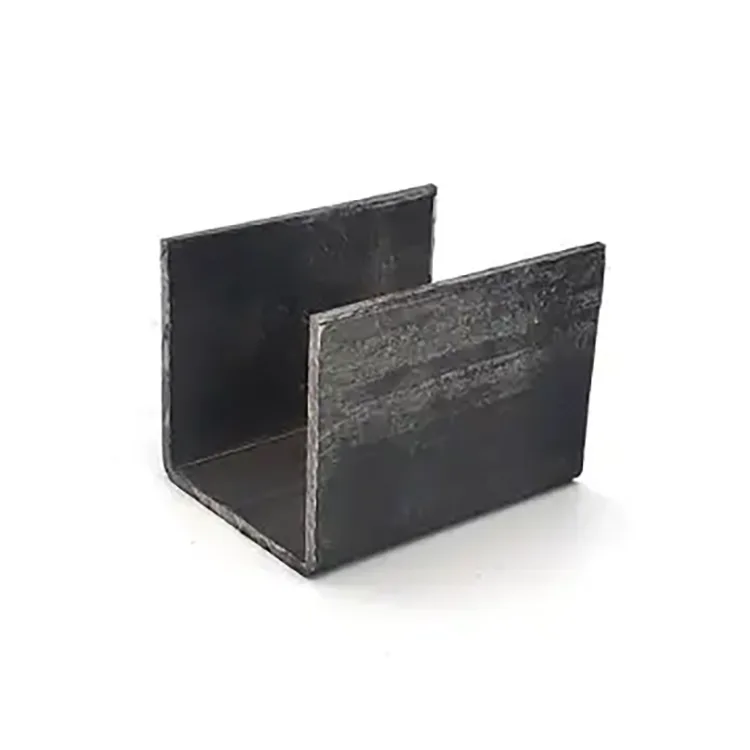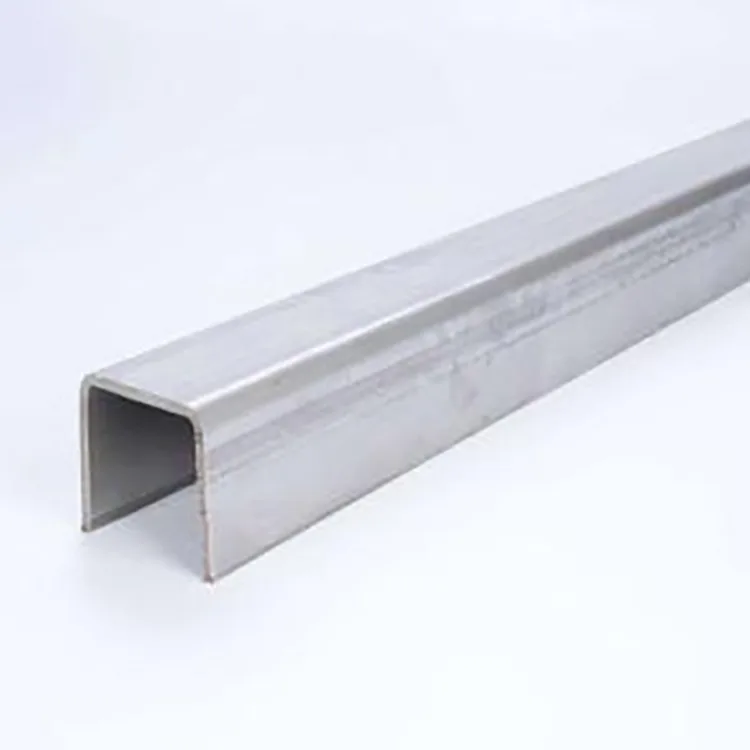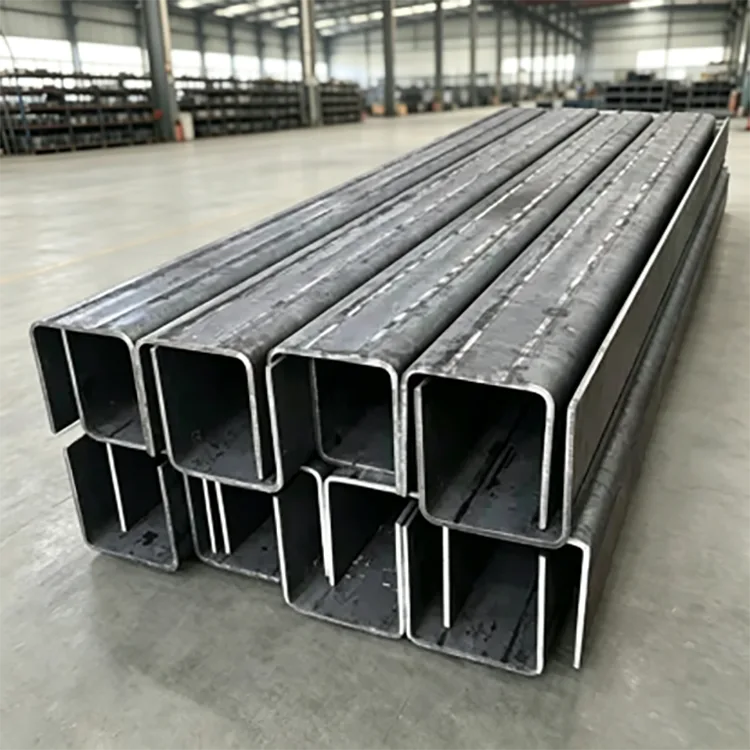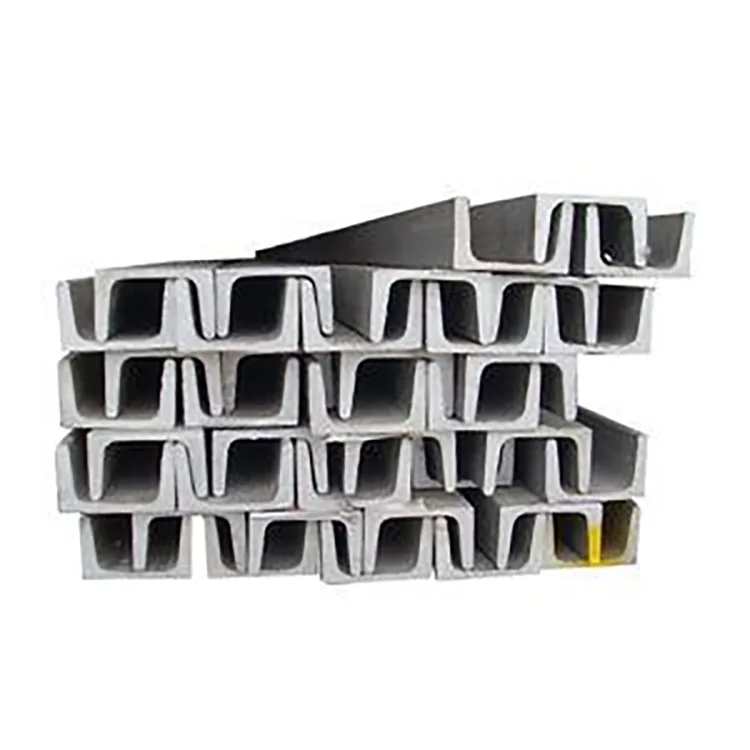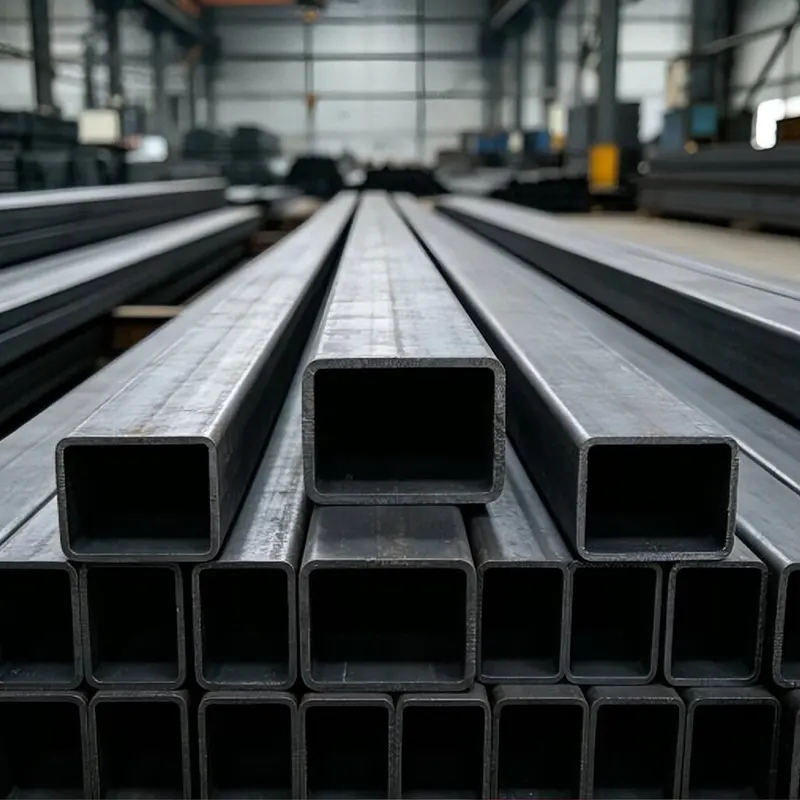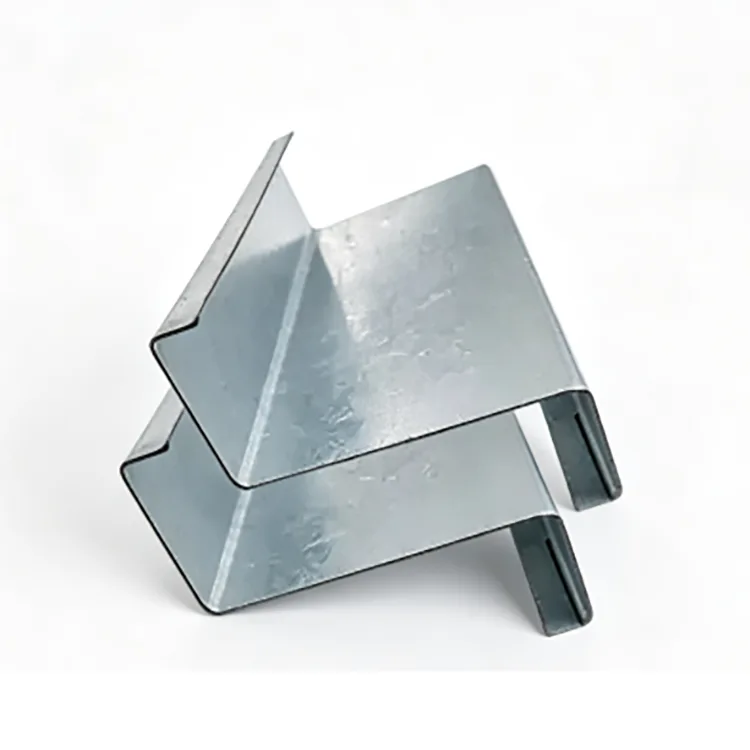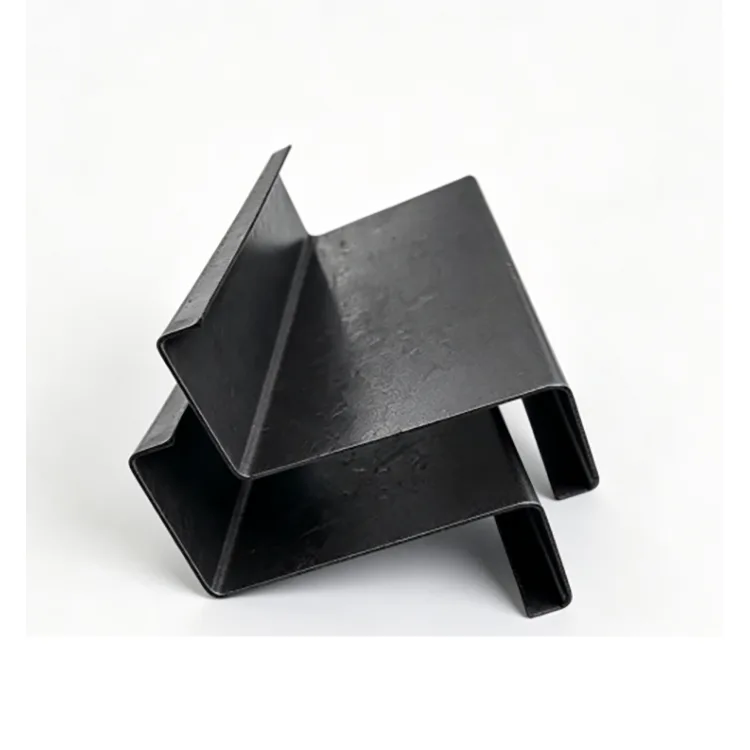
Formowany na zimno kanał U jest przeznaczony do projektów, w których tradycyjna stal kanałowa jest zbyt ciężka i kosztowna, podczas gdy rury kwadratowe lub prostokątne są droższe lub mniej wygodne do mocowania i pozycjonowania. Sekcja ta, wykonana z wysokiej jakości taśmy stalowej poprzez zintegrowane formowanie na zimno w temperaturze pokojowej, ma regularny rowek w kształcie litery U, otwarty dostęp i dokładne pozycjonowanie.
W porównaniu z profilami C i Z, które są głównie stosowane jako płatwie dachowe i ścienne, stal kanałowa U lepiej nadaje się na podpory, szyny mocujące, podstawy wyposażenia, części osadzone, podpory rur, konstrukcje prowadzące i ramy obudów. Otwarty rowek umożliwia również wygodne przykręcanie, zaciskanie, prowadzenie i pozycjonowanie podczas instalacji.
Z tego powodu szczególnie nadaje się do suchych warsztatów wewnętrznych, zamkniętych fabryk i innych niekorozyjnych środowisk bez deszczu, mgły solnej lub narażenia na kwasy i zasady, szczególnie tam, gdzie należy kontrolować koszt materiałów i wydajność instalacji.


|
Przedmiot |
Specyfikacja |
|
Tworzywo |
Stal węglowa Q235B, stal gięta na zimno o wysokiej wytrzymałości Q355B |
|
Standardowe rozmiary |
U80, U100, U120, U140, U160, U180, U200, U250, U300 |
|
Grubość ścianki |
0,8–3,0 mm; dostępne ultracienkie, grubościenne i niestandardowe rozmiary |
|
Długości standardowe |
6 m, 9 m, 12 m |
|
Długość niestandardowa |
Cięcie o stałej długości zgodnie z rysunkami lub wymaganiami projektu |
|
Powierzchnia |
Naturalna stal czarna, płaska powierzchnia, wolna od widocznej zgorzeliny, skręcenia i deformacji |
|
Standard |
GB/T 6728-2017, Kształtowniki stalowe cienkościenne formowane na zimno |
|
Przetwarzanie niestandardowe |
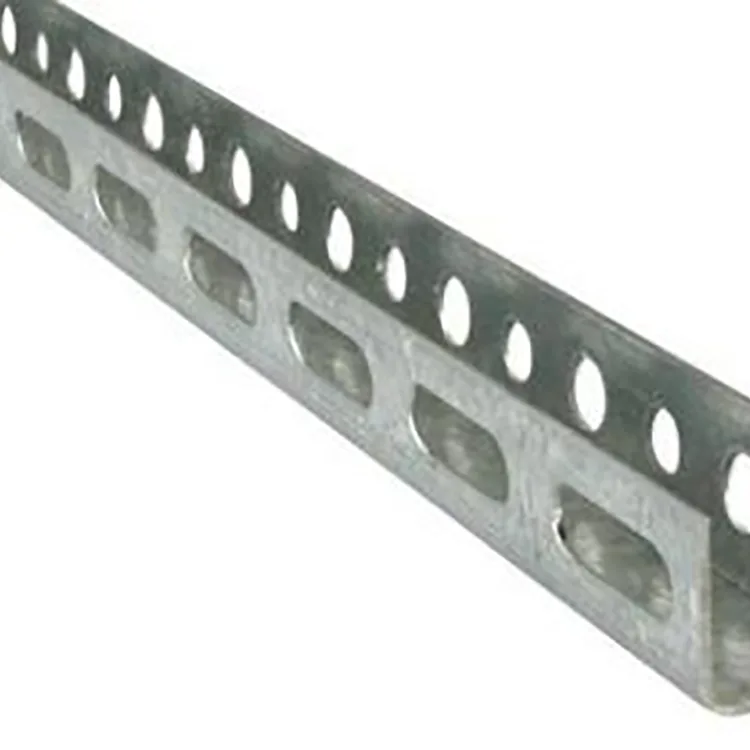
Wykrawanie wstępne, cięcie narożników, cięcie pod kątem, wycinanie rowków i nieregularne wymiary |
Produkcja rozpoczyna się od kontroli przychodzącej zwoju stali, po której następuje automatyczne poziomowanie i prostowanie w celu uwolnienia naprężeń materiału. Następnie taśma przechodzi przez wiele stanowisk do formowania rolek, aby stopniowo utworzyć sekcję w kształcie litery U, po której następuje precyzyjne wymiarowanie, cięcie o stałej długości za pomocą serwo CNC i opcjonalnie automatyczne wykrawanie lub wycinanie narożników.
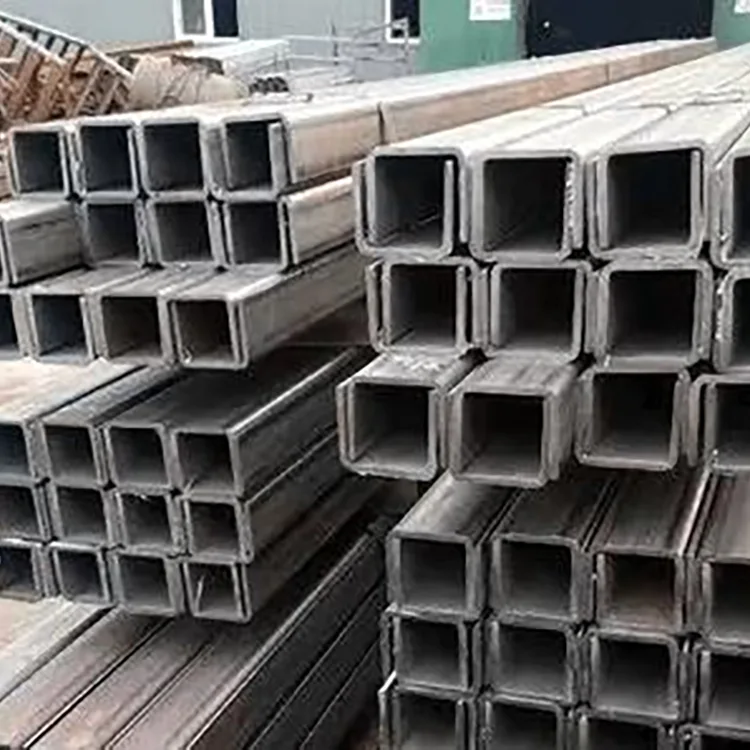
Gotowe profile są ponownie prostowane przed pełną kontrolą wizualną i wymiarową, wiązaniem i składowaniem.
Kontrola zwojów stali → poziomowanie i prostowanie → progresywne walcowanie na zimno → wymiarowanie przekroju w kształcie litery U → cięcie CNC o stałej długości → wykrawanie/cięcie naroży → wtórne prostowanie → kontrola wymiarowa i wizualna → wiązanie i przechowywanie
W przeciwieństwie do kształtowników walcowanych na gorąco, w procesie tym nie wykorzystuje się etapu walcowania w wysokiej temperaturze. Umożliwia kontrolę wymiarów profili, prostoliniowości, położenia otworów i geometrii krawędzi podczas formowania ciągłego, co jest przydatne w projektach wymagających dokładnego montażu.
Formowanie na zimno zwiększa wytrzymałość stali poprzez utwardzanie przez zgniot, umożliwiając w odpowiednich zastosowaniach zastosowanie sekcji o cieńszych ściankach zamiast cięższego tradycyjnego kanału. Rezultatem jest niższe zużycie stali i obniżone koszty transportu, podnoszenia i instalacji.
W typowych zastosowaniach związanych z lekkim i średnim podparciem konstrukcja formowana na zimno może być o ponad 30% lżejsza niż tradycyjna stal kanałowa, co pomaga zmniejszyć koszty materiałów, transportu i robocizny.
Otwarta sekcja w kształcie litery U to jedna z jego głównych praktycznych zalet. Zapewnia wygodną powierzchnię do mocowania szczelin, prowadzenia, ograniczania, pozycjonowania sprzętu, mocowania rur i osadzania konstrukcji.
Również w tym miejscu przekrój różni się od stali C i Z. Na płatwie powszechnie wybierane są profile C i Z, natomiast stal kanałowa w kształcie litery U jest częściej stosowana tam, gdzie sam profil musi pełnić funkcję podpory, podstawy, kanału prowadzącego lub mocującego.
Profile formowane są na automatycznej linii do walcowania i przechodzą procesy formatowania i prostowania. Pomaga to zachować spójne wymiary przekroju, proste krawędzie i kontrolowane skręcanie.
W przypadku projektów wykorzystujących wstępnie wycięte otwory lub elementy o stałej długości, celem jest dostarczenie komponentów, które można zmontować bezpośrednio, a nie wielokrotnie wycinać lub poprawiać na miejscu.
Naturalna powierzchnia czarnej stali nie ma powłoki ocynkowanej, co należy wziąć pod uwagę podczas cięcia lub spawania. Materiał można ciąć, wiercić, spawać lub giąć zgodnie z wymaganiami produkcyjnymi.
Wstępnie wycięte otwory, szczeliny, naroża i sekcje o stałej długości można również wyprodukować przed wysyłką, co zmniejsza ilość obróbki wymaganej na miejscu w przypadku projektów renowacji i wsparcia sprzętu.
Prawidłowo uformowany profil U charakteryzuje się płaską powierzchnią, regularnymi krawędziami i spójną geometrią. Po zmontowaniu elementy mogą zachować równe szczeliny i schludny wygląd ogólny, dzięki czemu nadają się nie tylko do funkcjonalnych konstrukcji stalowych, ale także do widocznych konstrukcji wewnętrznych, warsztatów oraz obszarów wystawowych lub salonów wystawowych.

Formowana na zimno cienkościenna konstrukcja może zmniejszyć wagę o ponad 30% w porównaniu z tradycyjną stalą kanałową, co może obniżyć koszty transportu, podnoszenia i robocizny.
Formowanie i prostowanie rolek CNC zapewnia spójne wymiary i prostotę, pomagając ograniczyć prace związane z cięciem, wierceniem i korektami po dostawie.
Standardowy rowek w kształcie litery U można wykorzystać bezpośrednio do mocowania, prowadzenia, podpierania i pozycjonowania. Dzięki wstępnie wyciętym otworom lub szczelinom wiele komponentów można zmontować bez dodatkowej obróbki na miejscu.
Hartowanie na zimno poprawia wytrzymałość uformowanego przekroju, dzięki czemu nadaje się on na podpory o lekkim i średnim obciążeniu, wsporniki sprzętu, podpory rur i konstrukcje obudów, jeśli przekrój jest odpowiednio dobrany do obciążenia.
Projekt obejmował nowoczesny, inteligentny warsztat produkcyjny z suchym i pozbawionym kurzu środowiskiem wewnętrznym. Klient potrzebował dużej liczby wsporników do mocowania sprzętu i ram wsporczych do rur, spełniając wymagania dotyczące stabilności konstrukcyjnej, dużej płaskości i kontrolowanych kosztów projektu.
Wybranym materiałem był formowany na zimno kanał U Q235B, U100–U140, o grubości ścianki 1,5–2,0 mm i wstępnie wytłoczonych otworach pozycjonujących.
Rowek w kształcie litery U spełnia wymagania dotyczące pozycjonowania sprzętu i mocowania rur bez dodatkowego spawania na miejscu. Wydajność instalacji wzrosła o 40%, a lekka konstrukcja zmniejszyła wymagania dotyczące transportu i podnoszenia. W porównaniu z tradycyjnym rozwiązaniem ze stali ceowej całkowity koszt projektu został obniżony o 23%.
Wysoka płaskość profilu pomogła również zapobiec odchyleniom w instalacji wokół sprzętu. Wykonany system nośny pozostał stabilny i wolny od luzów, z schludnym układem warsztatowym i jednorazową akceptacją projektu.
Starsza fabryka przemysłowa wymagała nowych przegród wewnętrznych, wsporników sprzętu i konstrukcji do mocowania rur. Ponieważ istniejący budynek miał ograniczoną nośność, ciężkie profile stalowe nie nadawały się do renowacji.
W projekcie wykorzystano formowany na zimno kanał U Q235B w różnych rozmiarach, w zależności od różnych wymagań podporowych.
Lekka sekcja pomogła spełnić ograniczenia obciążenia istniejącego budynku bez niepotrzebnego zwiększania obciążenia konstrukcyjnego. Jego kompaktowy kształt był również łatwiejszy do zainstalowania w ograniczonych obszarach wokół istniejącego sprzętu i rurociągów.
Po zainstalowaniu zmodernizowane konstrukcje zapewniły stabilne podparcie przy jednoczesnym zachowaniu czystego układu, dzięki czemu kanał U nadaje się do lekkich renowacji fabryk w pomieszczeniach zamkniętych.
Zalecany jest głównie do suchych, wentylowanych pomieszczeń wewnętrznych, bez bezpośredniego deszczu i narażenia na korozję. W przypadku wilgotnych warsztatów należy rozważyć zastosowanie dodatkowego podkładu zapobiegającego rdzy. Środowiska zewnętrzne, mgła solna i silnie korozyjne wymagają odpowiedniej powłoki ochronnej lub innego przekroju stalowego.
Q235B nadaje się do ogólnych wsporników oświetleniowych, wsporników i konstrukcji obudów. Q355B jest zalecany, gdy wymagana jest większa wytrzymałość, np. większe rozpiętości, cięższe podstawy sprzętu lub prace zbrojeniowe.
U80–U120 można stosować do mniejszych wsporników rur i urządzeń. U140–U200 nadaje się do głównych konstrukcji obudów i podstaw szaf. W przypadku cięższego zbrojenia i większych podstaw można uwzględnić większe przekroje, takie jak U250–U300, w zależności od rzeczywistego obciążenia.
0,8–1,2 mm jest zwykle używane do lekkich zastosowań pozycjonujących i nienośnych; 1,5–2,0 mm nadaje się do zwykłych konstrukcji wsporczych; Grubość 2,5–3,0 mm przeznaczona jest do cięższych zastosowań podporowych i wzmacniających.
Ostateczny rozmiar przekroju należy potwierdzić na podstawie rozpiętości, obciążenia, metody mocowania i warunków montażu, a nie wybierać wyłącznie na podstawie rozmiaru profilu.
Standardowy produkt dostarczany jest w postaci naturalnej czarnej stali bez powłoki ocynkowanej. Ułatwia to późniejsze cięcie, spawanie i wiercenie oraz umożliwia kupującemu nałożenie podkładu, farby lub innej odpowiedniej obróbki powierzchni, jeśli jest to wymagane.
Produkt najlepiej sprawdzi się w przypadku:
Suche fabryki i warsztaty w pomieszczeniach zamkniętych
Ramy nośne sprzętu
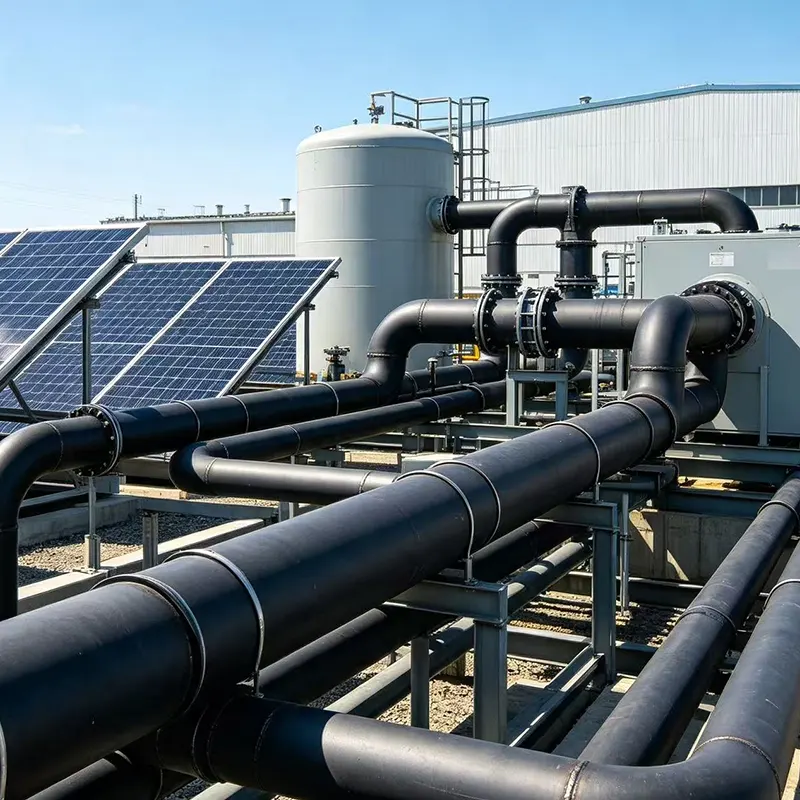
Konstrukcje wsporcze rur i kabli
Bazy sprzętowe
Przegrody i obudowy wewnętrzne
Wbudowane elementy stalowe
Struktury prowadzące i pozycjonujące
Projekty renowacji stali lekkiej
W przypadku konstrukcji zewnętrznych, obszarów przybrzeżnych, utrzymującej się wilgoci lub środowisk narażonych na działanie kwasów i zasad, przed rozpoczęciem produkcji należy określić zabezpieczenie antykorozyjne.
Kanał U może być produkowany zgodnie z rysunkami projektowymi, a nie ograniczany do standardowych rozmiarów magazynowych. Dostępne obróbki obejmują wstępnie wycięte otwory, szczeliny, cięcie narożników, cięcie pod kątem, cięcie o stałej długości i niestandardowe wymiary.
W przypadku projektów wykorzystujących powtarzające się elementy podporowe obróbka wstępna może ograniczyć liczbę cięć i wierceń na miejscu. Kupujący mogą dostarczyć rysunki, wymiary przekroju, rozstaw otworów, wymagania dotyczące długości i gatunek materiału, prosząc o wycenę.
W przypadku większych zamówień produkcję można zorganizować zgodnie z wymaganą kombinacją rozmiarów i harmonogramem dostaw, z kontrolą wymiarową przeprowadzoną przed pakowaniem i wysyłką.
Kontrola jakości rozpoczyna się od przychodzącej cewki stali, podczas której przed formowaniem sprawdzany jest gatunek materiału i podstawowe warunki wymiarowe.
Podczas produkcji głównymi punktami kontrolnymi są poziomowanie taśmy, stabilność walcowania, wymiary przekroju, prostoliniowość, położenie otworu i długość cięcia. Po uformowaniu profile poddawane są wtórnemu prostowaniu oraz końcowej kontroli wizualnej i wymiarowej.
Szczególną uwagę zwraca się na skręcenie, odkształcenie, stan krawędzi i konsystencję pomiędzy partiami. W przypadku produktów wstępnie dziurkowanych sprawdzane jest również położenie i rozstaw otworów, ponieważ wymiary te bezpośrednio wpływają na montaż.
To podejście produkcyjne jest ważne w przypadku projektów, w których dostarczony kanał U musi odpowiadać rysunkom i być montowany z innymi wyprodukowanymi komponentami bez konieczności wielokrotnych poprawek na miejscu.
W przypadku odpowiednich zastosowań przy lekkich i średnich obciążeniach formowanie na zimno wprowadza utwardzanie przez zgniot i może zapewnić wyższą wytrzymałość formowanego materiału. Profil jest również regularny wymiarowo i odporny na odkształcenia przy odpowiednim dobraniu i montażu. W przypadku silnie obciążonych konstrukcji głównych wymagane obliczenie obciążenia powinno określić, czy konieczny jest cięższy kanał lub sekcja o dużej wytrzymałości.
Może zastąpić tradycyjną stal kanałową w wielu zastosowaniach o lekkim i średnim obciążeniu, takich jak podpory, wsporniki, obudowy, konstrukcje osadzone i podstawy sprzętu. Nie powinien automatycznie zastępować ciężkich belek głównych ani konstrukcji poddawanych znacznym obciążeniom udarowym lub skupionym.
Tak. Wstępne wykrawanie, wycinanie narożników, wycinanie rowków, cięcie pod kątem i niestandardowe długości stałe mogą być produkowane zgodnie z rysunkami. Dzięki temu komponenty docierają gotowe do montażu.
Profile C i Z stosowane są głównie do płatwi dachowych i ściennych. Profile U są częściej stosowane do podpór, podstaw, części osadzonych, kanałów mocujących, prowadnic i konstrukcji pozycjonujących. Dobór powinien być zgodny z rzeczywistą funkcją konstrukcyjną.
Prawidłowo wyprodukowany profil przechodzi wieloprzebiegowe formowanie, wymiarowanie i prostowanie w celu kontroli skręcania i deformacji w ramach obowiązujących wymagań normy. Właściwy materiał, grubość ścianki, rozmiar przekroju i metoda montażu są również ważne dla utrzymania stabilności wymiarowej podczas użytkowania.
Q235B nadaje się do ogólnych zastosowań w zakresie wsparcia oświetlenia i obudów. Q355B zapewnia wyższą wytrzymałość i lepiej nadaje się do cięższych podstaw sprzętu, większych rozpiętości i prac zbrojeniowych, gdy wymaga tego projekt konstrukcyjny.
Tak. Standardowym produktem jest naturalna stal czarna, dlatego można ją poddać obróbce za pomocą odpowiedniego podkładu, farby, powłoki proszkowej lub cynkowania, zgodnie ze środowiskiem projektu i wymaganiami antykorozyjnymi.
Adres
Wtórna droga arterii nr 2-1, obszar rozbudowy strefy przemysłowej Daqiuzhuang, dystrykt Jinghai, Tianjin, Chiny
Tel