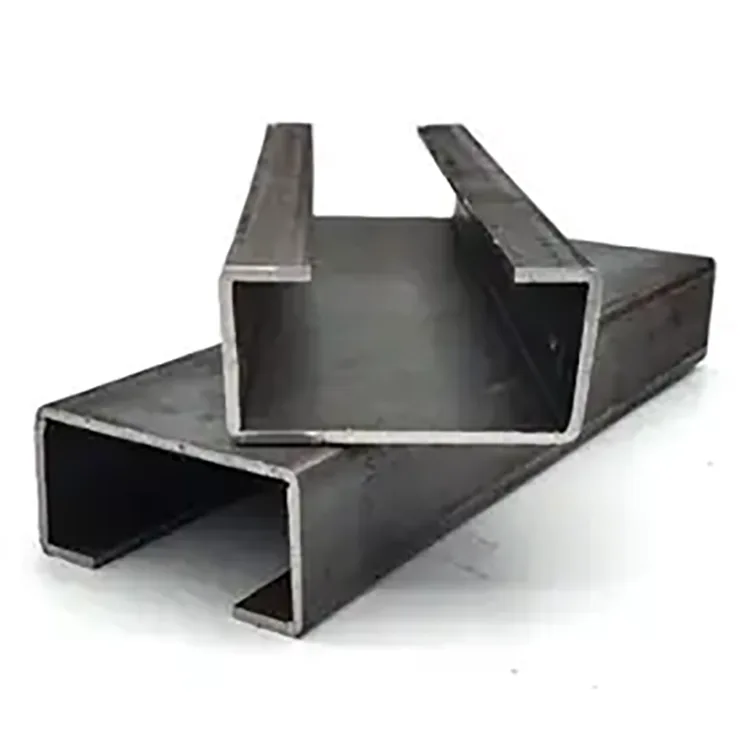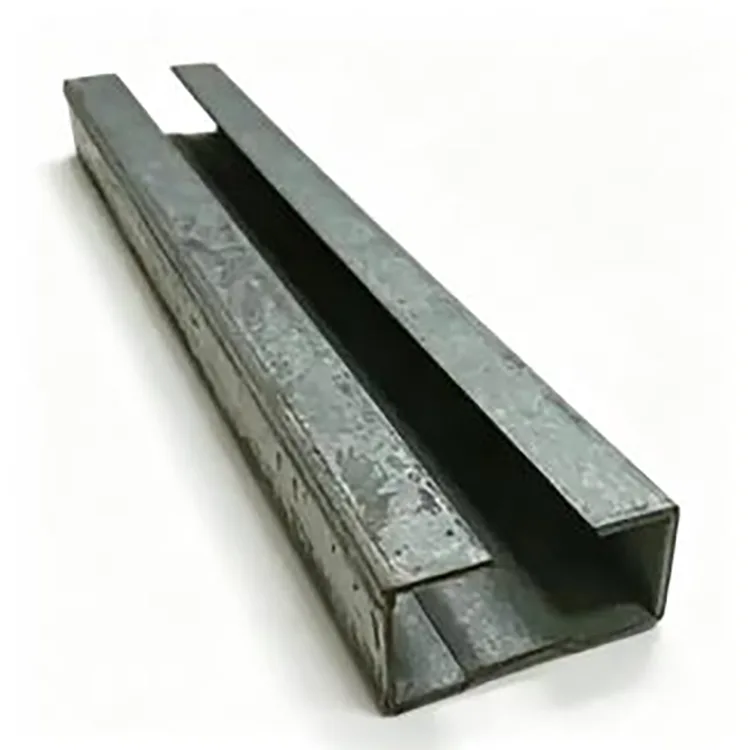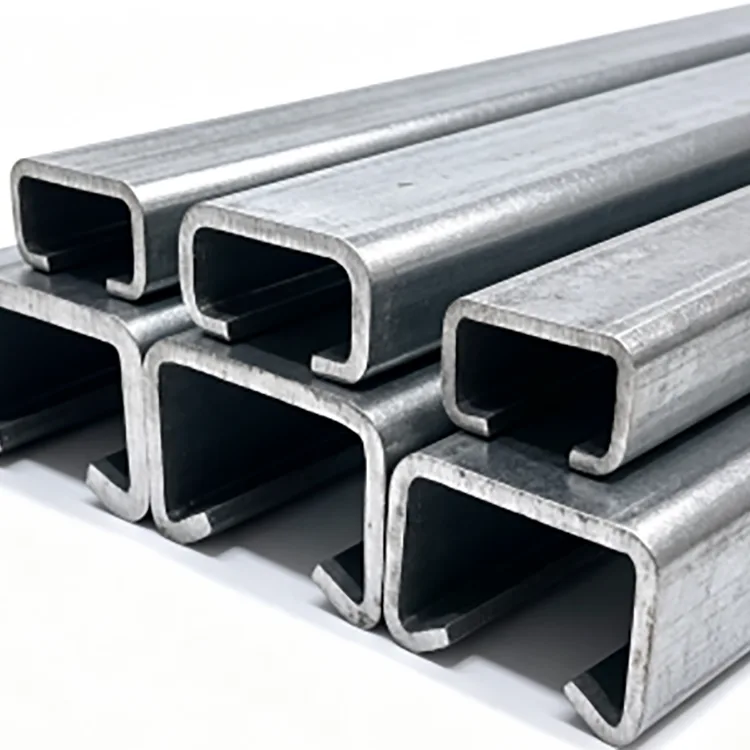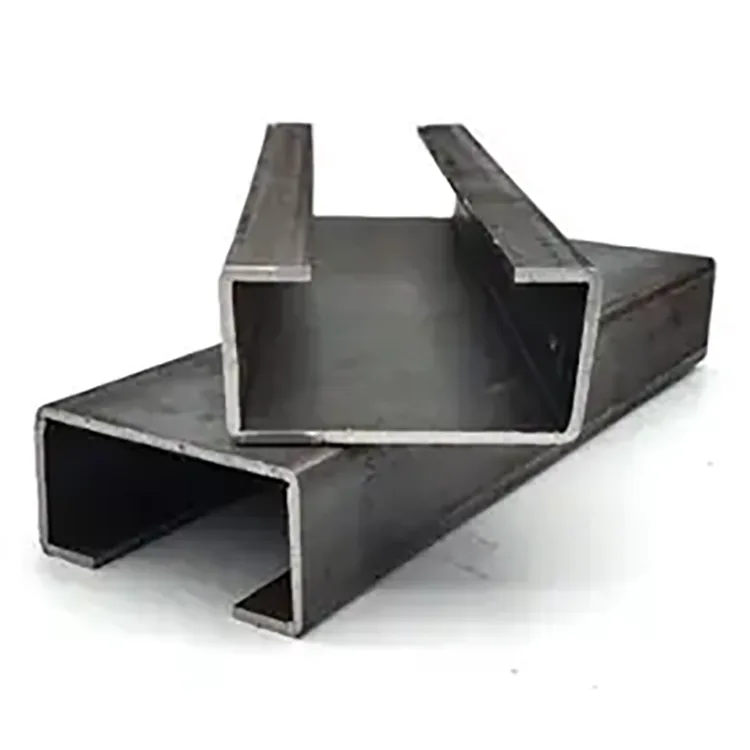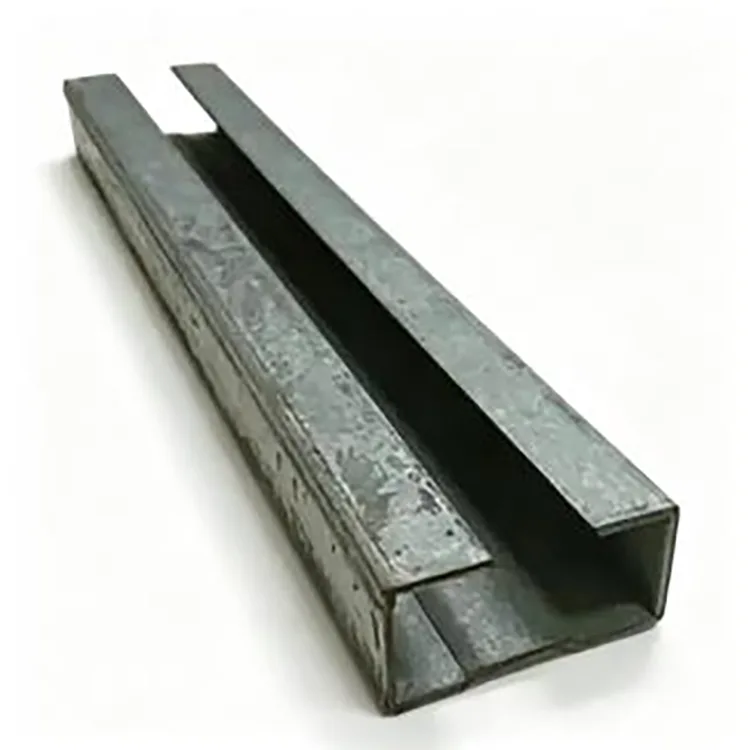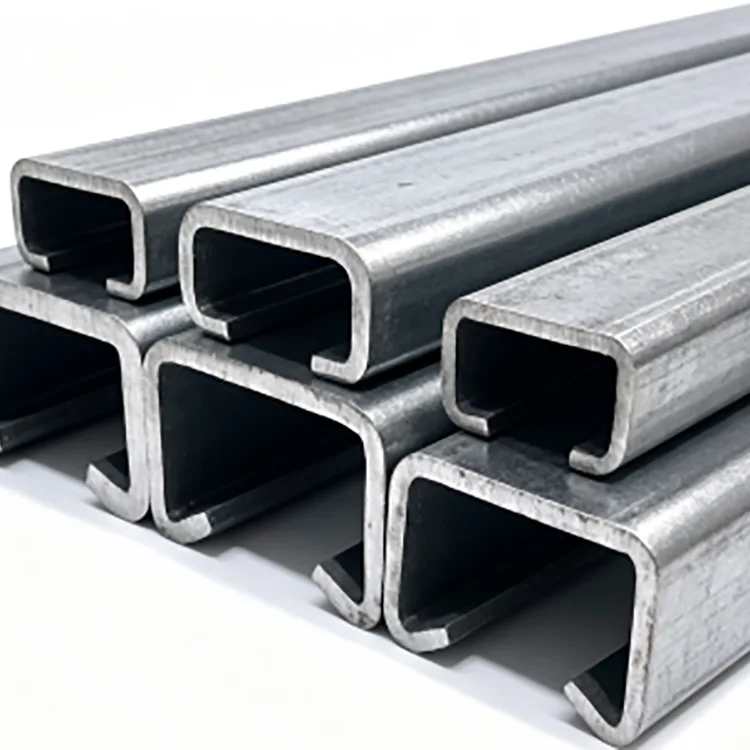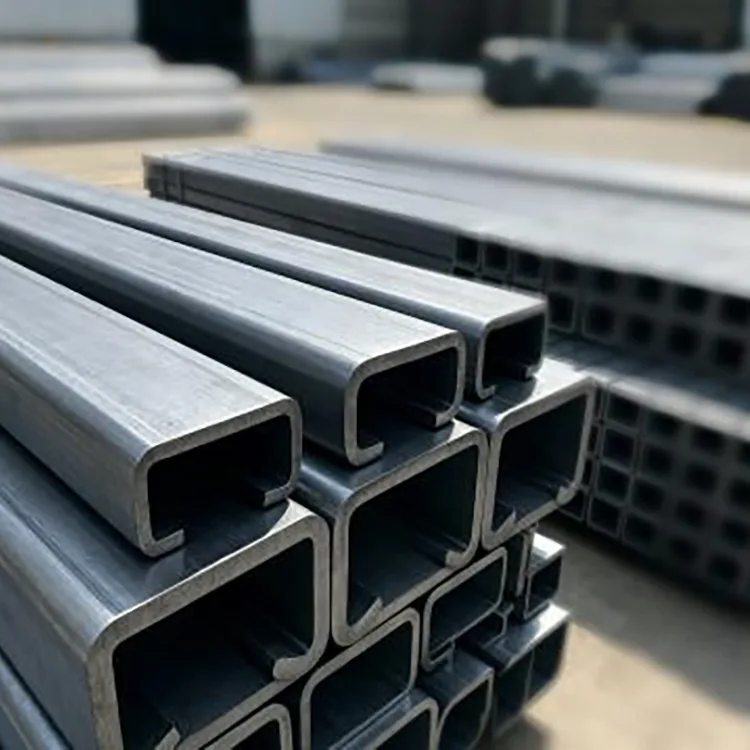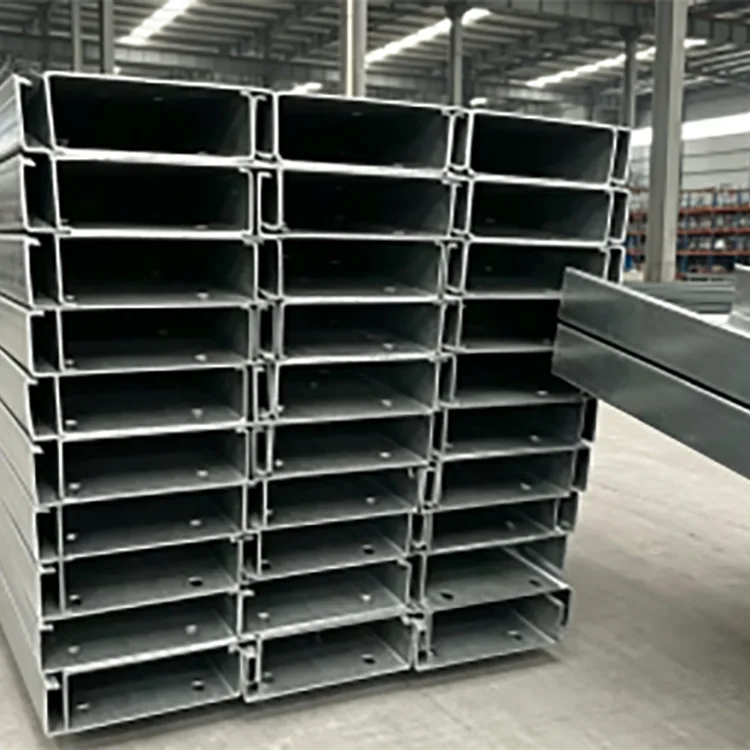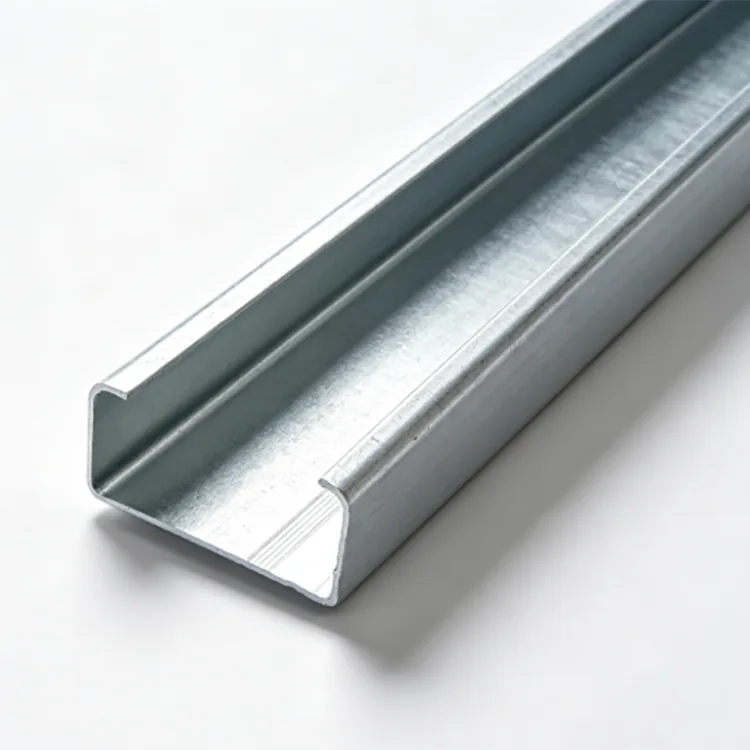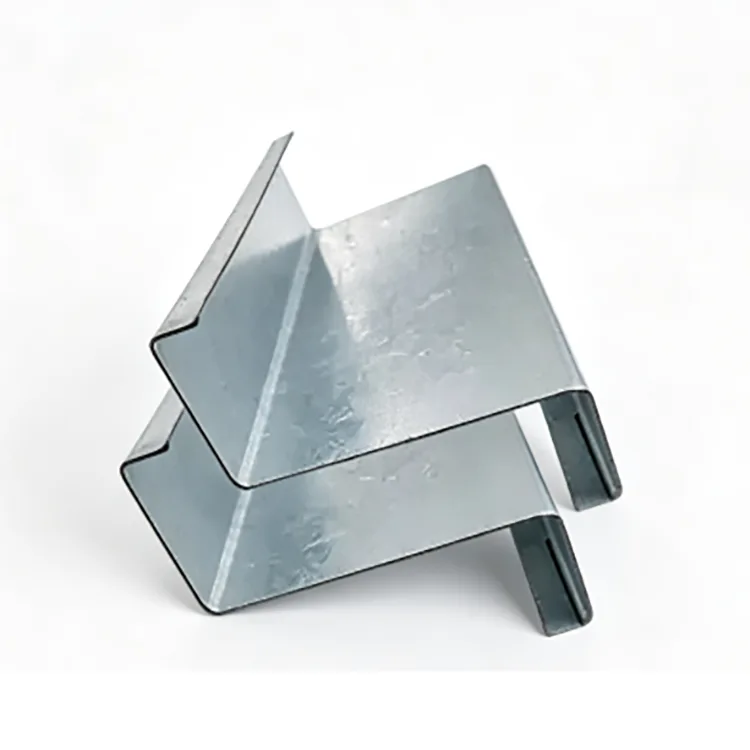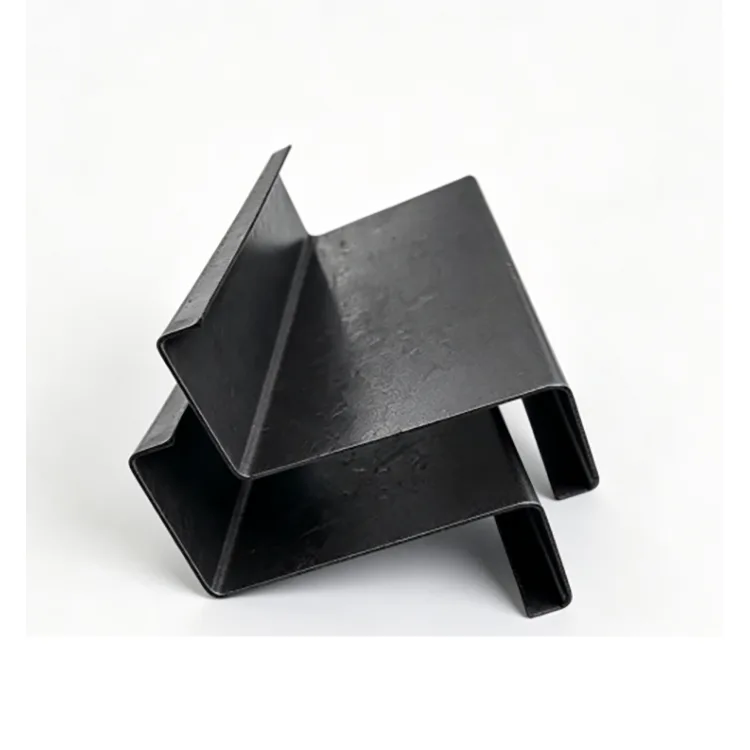
Formowana na zimno stal o przekroju C jest przeznaczona do konstrukcji stalowych, w których wysoki stosunek wytrzymałości do masy, spójne wymiary i szybki montaż są ważniejsze niż stosowanie ciężkich kształtowników walcowanych na gorąco.
Profil wytwarzany jest poprzez ciągłe podawanie taśmy stalowej przez szereg rolek formujących. Stal jest stopniowo gięta w kształt litery C bez walcowania na gorąco w wysokiej temperaturze. Ponieważ proces formowania może w sposób ciągły kontrolować geometrię i długość przekroju, gotowy element nadaje się do projektów wymagających powtarzalnych przekrojów, stałych długości, wstępnie wyciętych otworów i szybkiego montażu śrubowego.
Q235B i Q355B są dostępne zgodnie z wymaganiami konstrukcyjnymi. Typowe profile wahają się od C80 do C300, o grubości ścianek od 0,8 mm do 3,0 mm.


|
Przedmiot |
Specyfikacja |
|
Produkt |
Formowana na zimno stal o przekroju C |
|
Tworzywo |
Q235B, Q355B |
|
Sekcja |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Grubość ścianki |
0,8–3,0 mm |
|
Długość standardowa |
6 m, 9 m, 12 m |
|
Długość niestandardowa |
Możliwość cięcia na stałą długość |
|
Proces produkcyjny |
Formowanie na zimno, poziomowanie, wykrawanie i cięcie |
|
Powierzchnia |
Stal czarna / stal trawiona, niepowlekana |
|
Standard |
GB/T 6728-2017 |
|
Przetwarzanie |
Wykrawanie, cięcie, wycinanie narożników, wymiary niestandardowe |
|
Aplikacja |
Płatwie, szkielety ścian, antresole, ścianki działowe, podpory urządzeń i lekkie konstrukcje stalowe |
Proces produkcyjny różni się od wytwarzania konwencjonalnego kanału walcowanego na gorąco.
Taśma stalowa zaczyna się jako płaski materiał. Przechodzi przez wiele stacji formujących, przy czym każdy zestaw rolek wprowadza kontrolowaną wielkość odkształcenia, aż do osiągnięcia końcowego przekroju C.
Ten stopniowy proces formowania pozwala producentowi kontrolować:
Głębokość przekroju
Szerokość kołnierza
Geometria warg tam, gdzie jest to wymagane
Grubość ścianki
Ogólna prostolinijność
Pozycja otworu
Stała długość
W przypadku powtarzających się elementów konstrukcyjnych ta spójność wymiarowa może być cenniejsza niż zwykły wybór cięższej sekcji stalowej.
Jednakże ostateczną wydajność konstrukcji należy zawsze sprawdzić pod kątem rzeczywistych wymiarów przekroju, gatunku materiału, rozpiętości, warunków podparcia, metody połączenia, obciążeń i obowiązujących przepisów projektowych.
Taśma stalowa Q235B lub Q355B jest wybierana zgodnie z wymaganym przekrojem i zastosowaniem konstrukcyjnym.
Przychodzący materiał jest sprawdzany pod kątem grubości, stanu powierzchni i informacji o materiale przed wejściem na linię formowania.
Cewka jest rozwijana i wyrównywana w celu usunięcia niepożądanych deformacji. Stabilne podawanie taśmy jest ważne, ponieważ zmiany na tym etapie mogą później wpłynąć na prostotę przekroju i położenie otworów.
Wyrównany pas przechodzi przez wiele stacji walcowych.
Zamiast zginać materiał w ostateczny kształt litery C w jednej operacji, przekrój jest formowany stopniowo. Zmniejsza to nagłe odkształcenia i umożliwia kontrolę wymiarów przekroju i geometrii kołnierza podczas całej produkcji.
Jeśli projekt wymaga otworów na śruby, otworów serwisowych lub powtarzalnych otworów montażowych, wykrawanie można zintegrować z linią produkcyjną.
Rozstaw otworów i rozmieszczenie należy potwierdzić na podstawie rysunków klienta przed rozpoczęciem produkcji, zwłaszcza gdy sekcje będą montowane bezpośrednio na miejscu.
Po uformowaniu i wykrawaniu przekrój jest wymiarowany i sprawdzany pod kątem prostości.
Ten etap pomaga kontrolować skręcenie, odchylenie kołnierza i zmiany wymiarów, które w przeciwnym razie mogłyby utrudnić montaż ramy.
Odcinek ciągły jest cięty na określoną długość.
Standardowa dostawa obejmuje odcinki o długości 6 m, 9 m i 12 m, natomiast w ramach niestandardowego zakresu istnieje możliwość wykonania cięcia o stałej długości.
Gotowe sekcje C są sprawdzane przed wiązaniem.
Kontrola koncentruje się na wymiarach przekroju, grubości ścianki, prostoliniowości, położeniu otworu, jeśli ma to zastosowanie, długości cięcia, stanie powierzchni i konsystencji partii.
Formowanie na zimno umożliwia uformowanie taśmy stalowej w wydajny przekrój otwarty. Jeżeli projekt konstrukcyjny pozwala na zastosowanie elementu cienkościennego, może to zmniejszyć ilość wymaganej stali w porównaniu z cięższą konwencjonalną sekcją.
Rzeczywistą oszczędność masy należy obliczyć na podstawie wybranego przekroju C, grubości ściany, rozpiętości, obciążenia i wymagań projektowych, a nie zakładać stałą wartość procentową dla każdego projektu.
Ciągłe formowanie rolek zapewnia powtarzalne wymiary przekroju w długich seriach produkcyjnych.
W przypadku projektów wykorzystujących setki lub tysiące powtarzających się płatwi lub elementów szkieletu spójne wymiary mogą uprościć produkcję i zmniejszyć potrzebę poprawiania miejsca montażu.
Do montażu śrubowego można dostarczyć wstępnie przycięte odcinki i wstępnie wycięte otwory.
Jest to szczególnie przydatne w przypadku lekkich konstrukcji stalowych, gdzie kolejność montażu zależy od dokładnego rozmieszczenia otworów i powtarzalnych długości elementów.
Sekcje od C80 do C300 spełniają szereg wymagań dotyczących lekkich konstrukcji i ram.
Grubość ścianki można również wybrać w zakresie 0,8–3,0 mm, w zależności od wymaganej nośności przekroju i warunków projektowych.
Niepowlekaną powierzchnię stali można przygotować do malowania, malowania proszkowego, cynkowania lub innych określonych procesów ochrony przed korozją.

Wybór przekroju C należy rozpocząć od wymagań konstrukcyjnych, a nie od prostego wyboru największego dostępnego profilu.
|
Zakres sekcji |
Typowe zastosowanie |
Główna uwaga |
|
C80–C100 |
Lekkie ramy, ścianki działowe, wsporniki wewnętrzne |
Nadaje się do stosunkowo małych obciążeń i krótszych rozpiętości |
|
C120–C160 |
Płatwie, szkielety ścian, wsporniki sprzętu |
Typowy asortyment do lekkich konstrukcji stalowych |
|
C180–C220 |
Cięższe płatwie, elementy drugorzędne antresoli, szkielety przemysłowe |
Wymaga weryfikacji obciążenia i rozpiętości |
|
C250–C300 |
Cięższe ramy konstrukcyjne i zastosowania wsporcze |
Należy sprawdzić nośność przekroju, lokalne wyboczenie i projekt połączenia |
Rzeczywisty dobór należy potwierdzić poprzez obliczenia konstrukcyjne. W przypadku przekrojów cienkościennych wyboczenie lokalne, wyboczenie dystorsyjne, utwierdzenie boczne i szczegóły połączeń mogą mieć wpływ na nośność użytkową.
|
Tworzywo |
Typowy wybór |
Namysł |
|
Q235B |
Konstrukcje wewnętrzne, płatwie, ścianki działowe, wsporniki sprzętu, konstrukcje lekkie |
Odpowiednie, gdy wymagania dotyczące wytrzymałości projektowej mieszczą się w zakresie wytrzymałości gatunku |
|
Q355B |
Ramy o większym obciążeniu, cięższe płatwie, podstawy wyposażenia i elementy konstrukcyjne |
Wyższy stopień wytrzymałości, gdy obliczenia konstrukcyjne wymagają zwiększonej wytrzymałości materiału |
Użycie Q355B nie oznacza automatycznie, że cieńsza sekcja może zastąpić grubszą sekcję Q235B. Cały projekt przekroju należy sprawdzić pod kątem wytrzymałości, stabilności, wyboczenia, połączeń i użyteczności.
Standardowa stal o przekroju C formowana na zimno jest dostarczana bez ochronnej powłoki cynkowej.
Dzięki temu jest ekonomiczny:
Warsztaty w suchych pomieszczeniach
Zamknięte magazyny
Antresole wewnętrzne
Przegrody wewnętrzne
Ramy wyposażenia
Tymczasowe konstrukcje wewnętrzne
Projekty otrzymują własną farbę lub powłokę zabezpieczającą
Nie należy jej wybierać jako nieobrobionej stali czarnej w przypadku długotrwałego narażenia na deszcz, kondensację, przybrzeżną mgłę solną, warunki zakopane lub żrące chemikalia.
W przypadku zastosowań zewnętrznych lub wilgotnych należy rozważyć ocynkowane profile C lub inny określony system ochrony przed korozją.
Profile C można stosować jako elementy drugorzędne dachów i ścian w lekkich budynkach stalowych. Rozmiar i grubość przekroju należy dobrać odpowiednio do rozpiętości, obciążenia, rozstawu, warunków wiatrowych i projektu połączenia.
Stosunkowo niski ciężar własny kształtowników formowanych na zimno może być przydatny w przypadku wewnętrznych systemów antresoli i platform, gdzie istniejący budynek ma ograniczenia dotyczące dodatkowego ciężaru własnego.
Profile C nadają się do stosowania w ramach ścian wewnętrznych, systemów nośnych sufitów, konstrukcji ścianek działowych i innych lekkich zastosowań w ramach.
Z sekcji można wykonać wsporniki sprzętu, ramy nośne kabli i rur, konstrukcje maszyn i wsporniki przemysłowe.
Profile C można stosować do regałów, stanowisk pracy, lekkich podestów i innych konstrukcji przemysłowych, po sprawdzeniu wybranej sekcji pod kątem wymaganych obciążeń.
Różne projekty często wymagają różnych wzorów otworów i długości prętów. Zamiast wycinać każdą sekcję na miejscu, linia produkcyjna może przygotować elementy zgodnie z zatwierdzonymi rysunkami wykonawczymi.
Dostępne opcje obejmują:
Niestandardowe wymiary sekcji
Niestandardowa grubość ścianki
Stałe długości 3–12 m
Wstępnie wycięte otwory
Wzory otworów zgodnie z rysunkami
Produkcja na wymiar
Cięcie narożników
Specjalna obróbka końcowa
Ustalenia dotyczące obróbki powierzchni
W przypadku produkcji niestandardowej kupujący powinni dostarczyć rysunek przekroju, gatunek materiału, grubość ścianki, długość, średnicę i rozstaw otworów, ilość i wymaganą obróbkę powierzchni.
W przypadku kształtowników formowanych na zimno ostateczna geometria przekroju jest ściśle powiązana ze stanem przychodzącej taśmy stalowej i stabilnością procesu walcowania.
Kontrole jakości obejmują zatem całą drogę produkcyjną.
Kontrola materiału: Informacje o materiale Q235B lub Q355B i stan przychodzącej taśmy są sprawdzane przed produkcją.
Kontrola grubości: Rzeczywista grubość taśmy jest monitorowana, aby upewnić się, że gotowy odcinek spełnia określone wymagania dotyczące grubości ścianki.
Kontrola przekroju: Głębokość przekroju, wymiary kołnierza i inne krytyczne wymiary są sprawdzane po formowaniu.
Kontrola prostości: Gotowe elementy są sprawdzane pod kątem zginania, skręcania i deformacji.
Kontrola otworów: W przypadku produktów wstępnie dziurkowanych średnicę otworów, odstępy i położenie sprawdza się z rysunkiem produkcyjnym.
Kontrola długości: Długości cięć są sprawdzane przed wiązaniem.
Spójność partii: Próbki z różnych etapów produkcji są porównywane w celu zidentyfikowania odchyleń wymiarowych podczas długich serii produkcyjnych.
Takie podejście jest szczególnie ważne w przypadku dużych zamówień, ponieważ małe odchylenie wymiarowe powtarzające się na setkach elementów może powodować poważne problemy z montażem na miejscu.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. dostarcza produkty stalowe za pośrednictwem międzynarodowej platformy sprzedaży wspieranej przez Tianjin Gefu Steel.
Firma zlokalizowana w strefie przemysłowej Daqiuzhuang w Tianjin wykorzystuje zasoby do produkcji i przetwarzania stali, obejmujące rury stalowe, kształtowniki zamknięte, profile stalowe, produkty ocynkowane i systemy mocowania fotowoltaicznego.
W przypadku zamówień inżynieryjnych strona podaży może wspierać:
Masowe zamówienia stali
Produkcja o stałej długości
Wstępnie dziurkowane sekcje C
Wymiary niestandardowe
Wymagania OEM/ODM
Kontrola strony trzeciej zgodnie z wymaganiami projektu
Przesyłka kontenerowa
Standardowe MOQ to jeden 20-stopowy kontener o masie około 20–25 ton. Standardowy czas realizacji wynosi zazwyczaj 15–25 dni, w zależności od specyfikacji, ilości, przetwarzania i wymagań dotyczących dostosowywania.
W przypadku wyceny najbardziej przydatne informacje to rozmiar przekroju C, grubość ścianki, gatunek materiału, długość, układ otworów, ilość, obróbka powierzchni, miejsce przeznaczenia i obowiązująca norma.
Tak, kształtowniki C formowane na zimno są szeroko stosowane jako elementy konstrukcyjne i drugorzędne. Jednakże wytrzymałości nie można ocenić na podstawie samego procesu formowania. Należy wziąć pod uwagę rozmiar przekroju, grubość ścianki, gatunek stali, rozpiętość, obciążenie, stężenie, metodę połączenia i zachowanie przy wyboczeniu.
Może być znacznie lżejszy, gdy efektywnie zaprojektowana cienkościenna sekcja C może spełnić wymaganą nośność konstrukcyjną. Rzeczywista różnica masy zależy od wybranych sekcji i projektu technicznego.
Profile cienkościenne wymagają odpowiedniego projektu i utwierdzenia. Należy raczej sprawdzić lokalne wyboczenie, odkształcenie, stabilność boczną i szczegóły połączeń, niż zakładać, że cieńszy przekrój będzie działał jak ciężki kanał walcowany na gorąco.
Tak. Automatyczne wykrawanie można zastosować w przypadku powtarzających się otworów na śruby lub innych otworów. Średnicę otworów, odstępy, odległość od krawędzi i wzór należy potwierdzić na podstawie rysunku produkcyjnego przed rozpoczęciem produkcji.
Nieleczona stal czarna nie jest zalecana do długotrwałego narażenia na zewnątrz. Deszcz, kondensacja, mgła solna i inna wilgoć mogą przyspieszyć korozję. Ocynkowane lub malowane profile C są bardziej odpowiednie tam, gdzie wymagana jest ochrona przed korozją.
W suchym, dobrze wentylowanym pomieszczeniu, dodatkowa ochrona antykorozyjna nie zawsze jest konieczna. Jeśli występuje wilgoć, kondensacja, opary chemiczne lub inne warunki korozyjne, należy rozważyć zastosowanie odpowiedniej powłoki ochronnej.
Q355B ma wyższą określoną granicę plastyczności niż Q235B i można go wybrać, gdy projekt konstrukcyjny wymaga większej wytrzymałości materiału. Nie oznacza to automatycznie, że każdą sekcję Q355B można zmniejszyć; cały projekt konstrukcyjny wymaga jeszcze sprawdzenia.
Typowe długości to 6 m, 9 m i 12 m. Cięcie o stałej długości można również zorganizować zgodnie z wymaganiami projektu.
Tak. Niestandardowe wymiary przekroju, grubości ścian, długości, układy otworów i inne wymagania dotyczące przetwarzania można omówić zgodnie z rysunkami i wykonalnością produkcji.
Podaj wymiary przekroju C, grubość ścianki, gatunek materiału, wymaganą długość, ilość, układ otworów, jeśli ma to zastosowanie, obróbkę powierzchni i wymagania dotyczące dostawy. W przypadku produktów niestandardowych zalecany jest rysunek przekrojowy.
Adres
Wtórna droga arterii nr 2-1, obszar rozbudowy strefy przemysłowej Daqiuzhuang, dystrykt Jinghai, Tianjin, Chiny
Tel